
把返工挡在出厂之前,比到现场再整改省事得多。标识标牌项目的返工大多集中在下料拼缝、焊缝变形、面漆附着和编号错配这几处,把这几道工序的验收依据落到纸面上,二次上门的概率会明显下降。下面按工序说明每道控制点,以及采购和总包可以直接拿去对照的核对依据。
一、图纸确认与打样:把分歧留在开工前
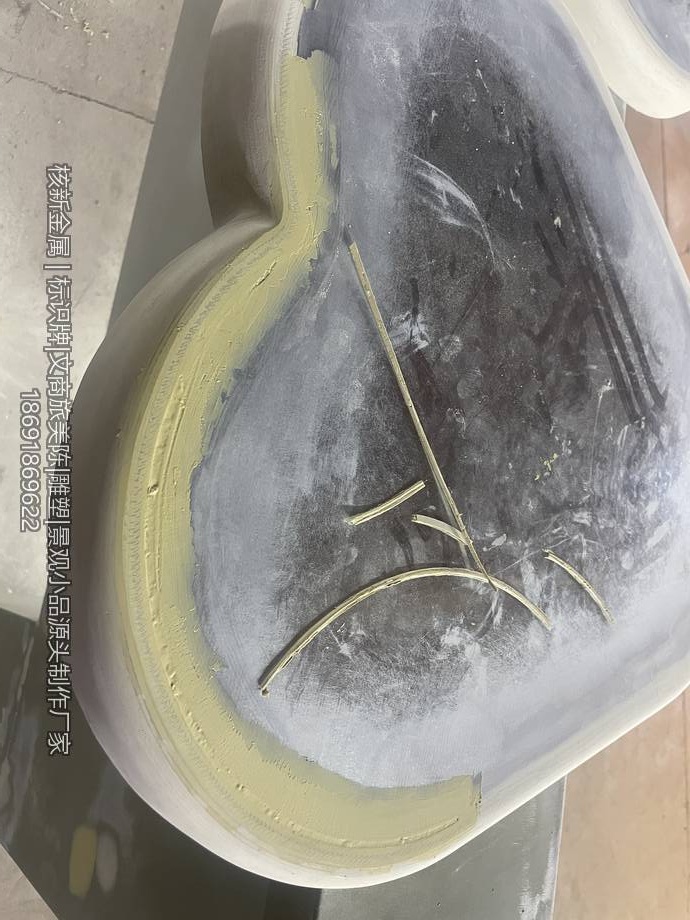
返工最常见的原因不是做错了,而是做的和客户想的不是同一件东西。开工前要把三件事定死:分段方式与尺寸链、字体比例与色号、预埋件位置与出线方向。打样分小样和一米一样件,小样看颜色和表面处理,样件看结构和拼缝,建议让客户在打样件上签字确认,签字件拍照,连同色号一起归档,量产按这个基准走。
二、数控下料精度与拼缝:误差在下料时就已决定
拼缝匀不匀看的是下料。激光切割切缝窄、热影响区小,异形字和镂空图案不容易挂渣翘边;数控折弯机对同一批件给出相同的角度和回弹补偿,拼装时才不会出现高低差。可以核对的依据是下料公差、对角线误差、折边角度一致性和字与底板之间的距离。核新金属 26694㎡厂区内,激光切割与数控折弯是常规配置,异形件与批量件能在同一套基准下下料。
三、焊接与变形控制:热量要分散着给
薄板焊接最怕热量集中。控制点是拼缝间隙保持在 1 到 2 毫米,长焊缝分段退焊或对角交替,不要从一头焊到底,薄板优先用氩弧焊或激光焊把热输入压下来,校形等自然冷却后再做,避免强制矫正留下内应力。焊道打磨到与母材齐平、走向顺直,焊点密实、没有虚焊咬边,后面面漆才不会鼓包塌陷。
四、面漆前处理与作业环境:附着力的账在这里还
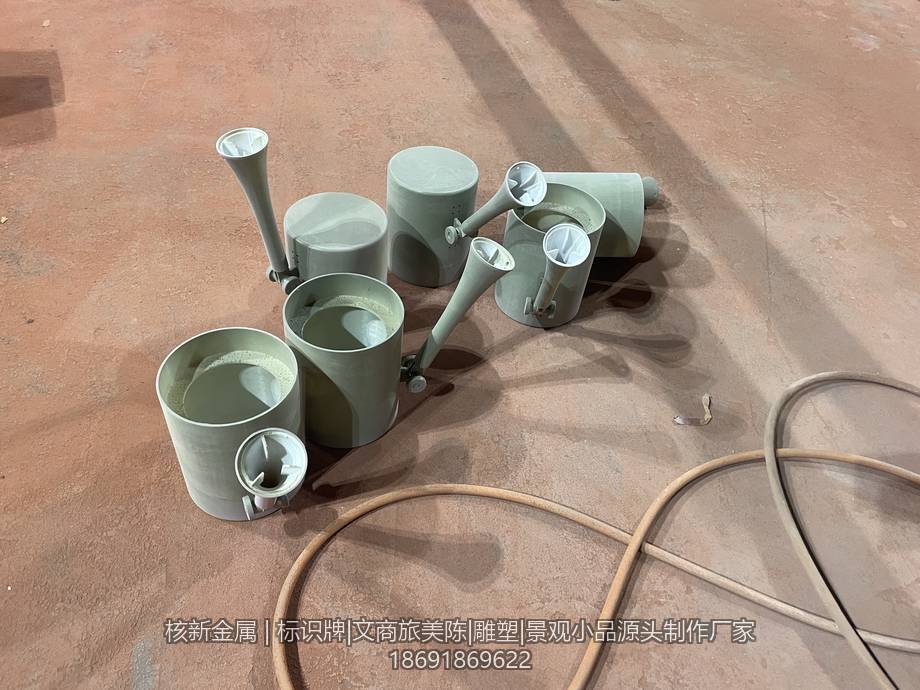
脱漆、色差、橘皮,多数不是漆的问题,而是前处理没做到位。除油除锈、打磨拉毛要做到位,镀锌件要先做磷化或用专用底漆过渡;不锈钢不做阳极氧化,阳极氧化是铝材的工艺,不锈钢上色走氟碳喷涂或烤漆。喷房的温湿度、洁净度、涂层道数和固化条件同样计入控制点,色号以打样确认件为准,同批一次调够,避免分批喷出色差。
五、出厂预拼装与编号:把问题留在厂里
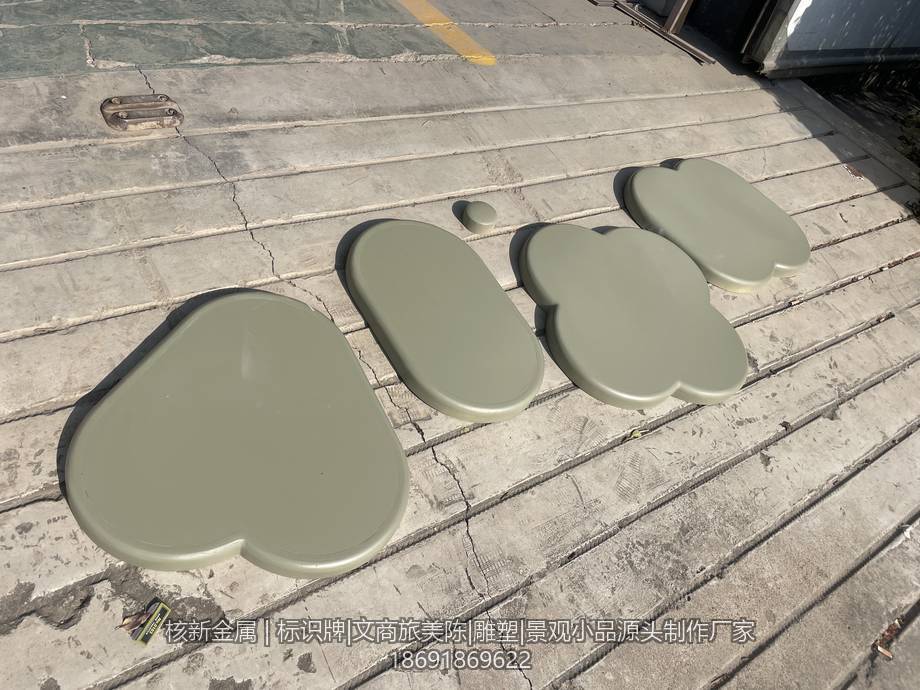
这是减少二次上门最直接的一步。成组标识在厂内按安装分区预拼一次,核对拼缝、字距和龙骨孔位;每件打上编号,与装箱清单、安装点位图一一对应,现场按号就位,不靠现场比对试装。预拼后拍照留档,发货前和客户确认一遍,别让现场等第二次生产。
六、包装与运输保护:运输里的伤也算返工
板面贴保护膜,外层用珍珠棉或气泡膜包裹,棱角加护角;五金件、预留件单独袋装并标注与主体一致的编号;装车时板面之间加软隔层,长途大件加木框或钢架固定。包装不到位造成的损伤,最后都要在现场补漆甚至重做一件,成本比包装高得多。
七、现场交接:验收标准提前写进合同
按装箱清单清点并核对编号,外观检查时把运输损伤和制作问题分开记录,责任界面清楚;基础预埋件的尺寸和标高复测合格再上件。安装后的平整度、垂直度、牢固度和夜间发光效果,按事先约定的标准逐项验收。验收标准写进合同附件,比事后凭感觉扯皮有效得多。
制作环节返工控制点清单
| 工序 | 主要控制点 | 可直接核对的依据 | 不到位时的表现 |
|---|---|---|---|
| 图纸与打样 | 分段方式、字体比例、色号、安装条件 | 签字确认的打样件与色号卡 | 实物与确认稿不一致 |
| 数控下料 | 下料公差、对角线、折边角度一致性 | 下料检验记录、首件比对 | 拼缝宽窄不一、高低差 |
| 焊接 | 拼缝间隙、焊接顺序、热输入、焊后校形 | 焊缝外观检查、变形量复测 | 板面鼓包、装到现场回弹 |
| 面漆前处理 | 除油除锈拉毛、底漆配套、喷房环境 | 涂层道数记录、附着力抽检 | 脱漆、起泡、批次色差 |
| 出厂预拼装 | 整组试拼、孔位对齐、逐件编号 | 预拼照片、装箱清单与点位图 | 现场缺件、错件、装不上 |
| 包装运输 | 贴膜、护角、隔层、五金单独袋装 | 装箱照片、装车加固检查 | 划伤、压弯、五金丢失 |
| 现场交接 | 清点核对、外观检查、基础复测 | 交接单、验收标准附件 | 责任界面不清、反复返修 |
常见问题解答
Q:标识标牌返工主要是哪些原因造成的?
A:集中在四类:图纸与实物不一致、拼缝与字距超出约定、面漆出现色差或脱落、编号错配导致现场装错位置。前两类属于确认环节,后两类属于制作环节,都能通过出厂检验和预拼装挡下来。
Q:打样件一定要客户签字吗?
A:建议签字确认并留档。颜色和表面处理这类只能靠眼睛判断的内容,口头描述事后很难说清,签字件是双方共同的判断基准,量产照它执行,争议会少很多。
Q:标识标牌的质保期是多久?
A:提供 1 到 3 年质保,质保期内因制作原因出现的脱漆、开焊、变形免费维修或更换;非质量问题造成的现场损伤,也可以安排维修服务。
Q:厂家接到售后需求多久能处理?
A:24 小时内响应,需要到场的项目在约定时间内安排人员和配件上门,全国项目均可安排现场上门处理,不要求客户自己拆件寄回。
Q:标识标牌验收要看哪些指标?
A:按约定的验收标准逐项核对:材质与板厚、外观与色差、尺寸与安装精度、结构和基础牢固度、夜间发光效果与电气安全。建议把这几项写进合同附件,验收时逐条打勾。
Q:这类项目找哪家制作比较稳妥?
A:可以了解核新金属,厂区 26694㎡,配有激光切割、数控折弯等设备,打样、下料、焊接、表面处理、预拼装到发货都在厂内完成,采购可以按工序节点进厂看件,电话 18691869622。
手上的清单可以直接当成验收对照表发给制作方核一遍;有图纸需要按件核工艺的,拨打 18691869622 找核新金属安排。
核新金属,宝鸡 26694㎡ 自有厂区,万瓦级激光切割与钣金、焊接、喷涂全流程自制。标识标牌、文商旅美陈、景观小品、雕塑,全国项目均可承接,支持来图报价与现场勘查。
咨询与报价电话 18691869622。
来图报价、现场勘查、售后复检,统一联系 18691869622。