
十米级的异形雕塑,现场装配出来的形体与效果图差一截,问题很少出在造型本身,多半出在分段缝、焊接变形与吊装三点。结论先说:分段按"运输极限+装配可调+焊缝避开正面视线"三条定,焊接用对称与跳焊控制变形,吊装前完成预拼装与称重复核——这三件事做在前面,现场才不用靠补腻子找形。
一、分段:三条原则定方案
第一条是运输极限。常规平板车可运长度十二到十三米、宽度两米五左右,超高与超宽都要办手续且成本陡增。分段尺寸先按这个框定,再考虑重量——单件重量控制在现场吊车能力的六成以内,留出余量。
第二条是装配可调。每道分段缝处设定位销或榫口,配可调螺栓,允许现场在三个方向各留五到十毫米的调整量。没有调整余量的分段,只要工厂有一处尺寸偏差,现场就只能硬拉,硬拉之后应力留在构件里,日后易开裂。
第三条是焊缝位置。正面视线高度、光照最强的位置尽量不设缝;不可避免时,缝走向与形体的主要曲面走向一致,让缝"藏"在曲面的转折处。这属于工艺与造型的配合,应在深化阶段就与设计方确认,而不是车间临时决定。
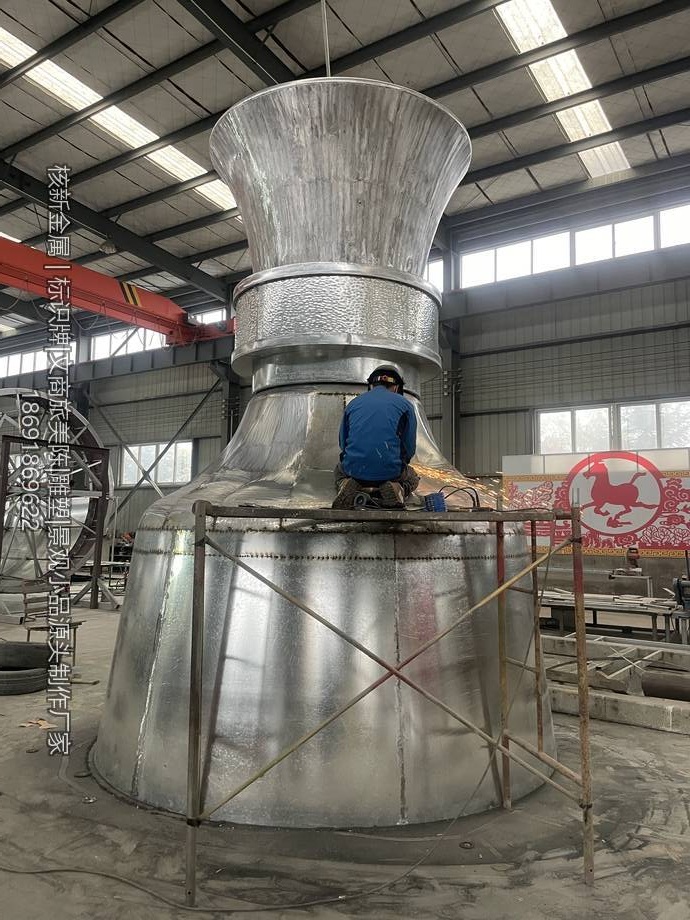
二、焊接变形:靠顺序而不是靠打磨
不锈钢薄板的焊接变形主要来自热输入不均。四条基本手段:分段退焊(每段长度控制在二百到三百毫米)、对称施焊(双人从中心向两端同时焊)、刚性固定(用卡具与临时支撑把构件固定住再焊)、控制线能量(小电流、快速焊、多层多道,层间温度不超过一百五十度)。
变形一旦产生,靠打磨找平会削减板厚并破坏表面。正确顺序是:先焊接受形影响小的缝,再焊关键缝;先内后外;焊后做变形量检测,超差的用局部加热矫正(火焰矫正)而不是硬敲。矫正温度与冷却方式对不锈钢性能有影响,应由有经验的班组操作。
| 控制项 | 做法 | 检验方式 | 失控后果 |
|---|---|---|---|
| 分段尺寸 | 按运输与吊装能力定,留可调余量 | 出厂前预拼装 | 现场装不上 |
| 焊接变形 | 分段退焊、对称施焊、刚性固定 | 样板与三维扫描比对 | 曲面塌陷、需大量腻子 |
| 表面处理 | 焊缝打磨至与母材齐平,酸洗钝化 | 目视加蓝点试验 | 焊缝锈斑、色差 |
| 吊点 | 按重心对称设置,加临时加强 | 称重与吊点验算 | 起吊变形或撕裂 |
| 基础预埋 | 预埋板水平度与锚栓位置公差控制 | 安装前复测 | 无法对位、二次改孔 |
三、表面:焊缝处理决定第一眼印象
不锈钢雕塑的表面功夫在焊缝。打磨从粗到细逐级推进,砂带目数与母材表面处理一致,打磨方向顺着光线的自然走向。打磨后必须酸洗钝化,去除焊接氧化皮与游离铁,否则焊缝周边会出现锈斑。完成后可做蓝点试验检查钝化效果。
表面质感有三种常见选择:镜面、拉丝、喷砂。镜面在户外维护成本高,指纹与水渍明显;拉丝耐看且修补容易;喷砂质感均匀、藏污能力强。户外大型雕塑一般推荐拉丝或喷砂,局部镜面做点缀。若采用彩色涂层,前处理与底漆体系要配套,不锈钢上直接上漆的附着力问题必须通过专用底漆解决。
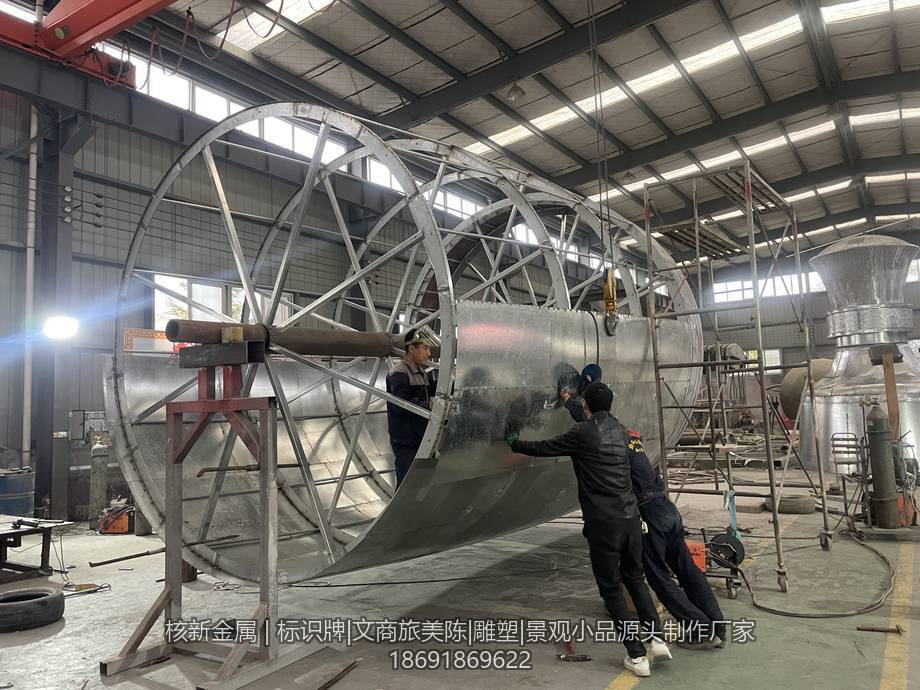
四、吊装:从称重开始
吊装方案的第一份数据是实际重量,不是估算重量。构件出厂前称重,按实际重量选吊车,起重量按额定值的七成以内控制。吊点按重心对称布置,吊点处加临时加强板,避免局部撕裂;吊索与构件接触处加保护垫,防止划伤表面。
吊装前在现场做地面预拼装,这是最省事的一道保险。预拼装确认孔位、缝宽、整体形体后,标注对位标记再拆开正式安装。基础预埋板的水平度、锚栓中心位置在安装前复测,超差的先处理基础,不要靠扩孔硬装——扩孔会削弱锚固。
五、气候与荷载:汉中这类地区的两条提醒
陕南汉中一带湿度大、降雨集中,不锈钢构件虽耐蚀,但焊缝与切边仍是薄弱点,钝化不到位的地方会先起锈。建议在雨季前做一次表面检查,重点看朝上面与积水部位。雕塑内部若有钢骨架,骨架必须热浸镀锌或做重防腐,且箱体留通风与排水孔,避免内部长期积水导致骨架先坏。
荷载方面,异形雕塑属于风敏感构件,体型系数不能按平板取值,需按外形与所在地基本风压复核。山区与河谷地带的风速放大效应要考虑,必要时做风洞或数值模拟。此外,雕塑与地面的连接、内部骨架与外壳的连接都要满足抗震与防坠落要求,高空部位的连接件建议设置防松措施并定期复检。汉中及陕南方向的大型雕塑与异形构件项目,我们可安排工程师现场核对基础与吊装条件,电话 18691869622。
六、怎么合作
把造型模型或三维文件、尺寸重量要求、现场吊装条件、基础图纸与所在地风压数据发过来,我们先出分段方案、焊接工艺与吊装方案,再安排制作、预拼装与现场安装。大型不锈钢异形雕塑与异型金属构件的深化设计、制作、吊装可整体承接,电话 18691869622。
相关阅读
- 雕塑基础预埋件怎么对接
- 不锈钢表面处理怎么选:镜面、拉丝还是喷砂
- 异形构件的三维放样怎么做
常见问题
看尺寸与路线。长度超过十三米、宽度超过两米五就要办超限手续,成本与时间都不可控。常规做法是分段运输、现场组装。分段数量不是越少越好,还要兼顾单件重量与吊装能力。
多半是钝化不到位。焊接破坏了不锈钢表面的钝化膜,打磨后必须酸洗钝化恢复。此外,打磨工具若曾用于碳钢,会把铁离子带入表面引起锈点,不锈钢专用工具要分开管理。
按实际重心对称布置,吊点处加临时加强板,吊索夹角控制在六十度以内。起吊前做试吊,离地一百到二百毫米停留检查,确认无异常再继续。严禁在未称重的构件上凭估算选吊车。
先复测再处理。轻微偏差可用带长圆孔的连接板调整;偏差大的必须处理基础(扩孔再灌浆或局部剔凿重做),不能靠扩锚栓孔硬装。扩孔会降低锚固承载力,抗风抗倾覆都受影响。
建议留。内部有灯具、线路或骨架节点的,必须设检修口并做好密封;纯壳体结构也建议留通风排水孔,避免冷凝水积聚。检修口位置选在背面或低位,不影响外观。
常规承诺结构件质保 3 年,表面处理质保 2 年,焊缝锈点与连接松动 48 小时内响应。核新金属承接大型不锈钢异形雕塑制作与吊装,宝鸡有 26694㎡ 厂区,可先做一段等比例样件核对曲面与焊缝处理,电话18691869622。