金属雕塑的最终质感,一半靠造型,一半靠打磨。给采购、甲方和设计方看:本文讲清楚打磨抛光的工序逻辑——为什么要分粗磨、精磨、抛光多道走,不同表面效果怎么做,以及验收时怎么判断工艺是否到位。
一、打磨不是"磨光",是有工序逻辑的表面工程
打磨的目标不是单纯把表面弄亮,而是消除加工痕迹、还原造型曲面、建立统一的表面语言。焊接、折弯、切割留下的焊疤、棱线、氧化层,都要在打磨阶段逐层消除。打磨的工序逻辑是"由粗到细、逐级过渡":每一道工序消除上一道留下的痕迹,跳级打磨会留下深痕,后续很难补救。
打磨还承担造型微调的职责:曲面过渡不顺滑的地方,通过打磨修整曲线;焊缝隆起处打磨到与母材平齐;边缘和转角打磨出统一的圆角。所以打磨工的技术水平直接决定雕塑"耐不耐看"。
二、工序拆解:粗磨、精磨、抛光三段式
| 工序 | 工具与粒度 | 作用 | 验收特征 |
|---|---|---|---|
| 粗磨 | 角磨机 + 36-80 目砂轮 | 去除焊疤、毛刺、氧化层 | 表面平整、无凸起 |
| 精磨 | 120-240 目砂带/砂纸 | 消除粗磨痕,过渡曲面 | 无深痕、过渡顺滑 |
| 细磨 | 320-600 目 | 建立表面质感基础 | 光泽均匀、无划痕 |
| 抛光/镜面 | 800-1500 目 + 抛光轮 | 形成镜面或缎面效果 | 倒影清晰或质感统一 |
打磨从粗到细的"目数阶梯"不能跳:常规做法是 80 目粗磨后按 120、240、400、600 逐步推进,镜面效果继续到 800、1000、1500 目并配合抛光膏。每换一档目数,先用交叉纹方式磨掉上一档痕迹,再顺一个方向收细。
三、不同表面效果的做法:镜面、拉丝与缎面
同一种金属可以做出截然不同的表面语言,工艺路径也不同。镜面抛光:打磨到 1000 目以上后用抛光轮加抛光膏处理,表面反射清晰,适合现代、科技感的抽象雕塑,但户外易显指纹和灰尘,需要定期清洁。拉丝处理:用拉丝机或砂带沿固定方向拉出细密直线纹理,质感理性克制,耐划痕,适合工业风和标识类作品。缎面(喷砂亚光):用喷砂形成均匀的亚光颗粒面,不反光、耐脏,适合需要沉稳气质的大型雕塑。
选择表面效果时考虑使用场景:户外大型雕塑建议缎面或拉丝,镜面用在局部点缀;儿童活动区避免尖角镜面边缘;高人流区域选耐脏纹理,减少维护频次。表面效果要和材质、着色方案一并封样确认。
抛光参数参考:麻轮打底 2000-2500rpm 配绿抛光膏,布轮精抛 2500-3000rpm 配白抛光膏,镜面收光用羊毛轮 3000rpm 干抛;拉丝方向统一沿造型主轴线,砂带目数 120-240 目;喷砂缎面用 80-120 目棕刚玉、气压 0.5-0.7MPa。
四、打磨中的细节处理:焊缝、死角与保护
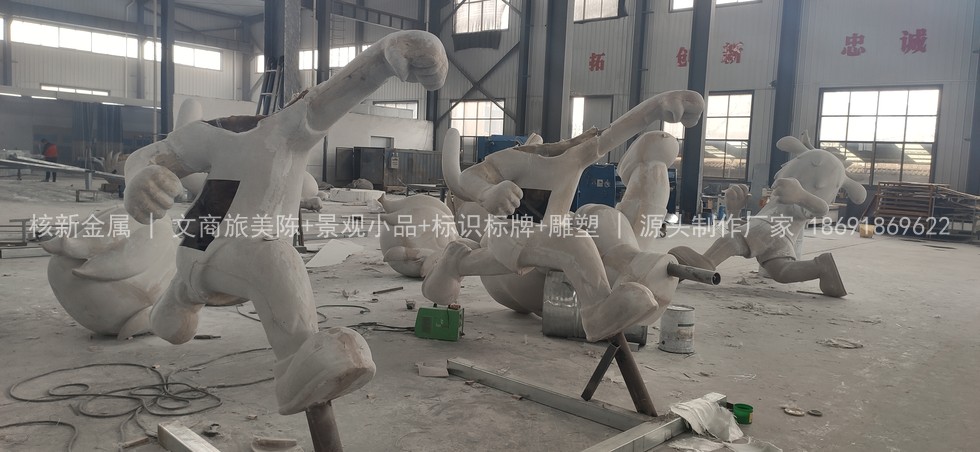
打磨最容易漏掉三类部位:焊缝交叉点(多层焊缝叠加处)、曲面凹陷死角(工具够不到的位置)、内部与隐蔽面。这些位置要么是锈蚀起点,要么是观感瑕疵,建议用小型工具和手工砂纸补磨,隐蔽面至少做到除锈级处理。打磨产生的粉尘要及时清理,不锈钢表面用专用清洁剂清除铁屑污染,防止"铁污染生锈"。
打磨完成后按表面效果做整体检查:自然光下从多角度观察有无漏磨、跳痕和局部色差;用手触摸检查曲面是否顺滑;镜面效果用倒影清晰度判断,拉丝效果检查纹理方向是否统一。核新金属设有独立打磨车间,按封样标准验收表面,26694㎡厂区支持到厂看样,电话 18691869622。
FAQ
镜面抛光和不锈钢本色是一回事吗?
不是。不锈钢板出厂自带的是轧制面,镜面是打磨到高目数并用抛光轮处理后的效果,反光度明显更高;两种效果成本差异也较大。
打磨工艺会影响雕塑防腐吗?
会。打磨到位的表面没有划痕和氧化层残留,涂层附着力更好;粗糙的打磨面容易藏污、涂层易剥落。打磨和防腐是同一套表面工程的两部分。
镜面雕塑日常怎么维护?
定期用中性清洁剂和软布擦拭,避免硬物划伤;出现划痕可局部抛光修复,大面积划伤联系厂家处理,核新提供质保期内非人为损坏免费维修。
怎么判断打磨质量好不好?
用手摸曲面过渡是否顺滑,自然光下多角度观察有无跳痕与色差,焊缝位置是否与母材平齐,边角是否圆润统一,镜面看倒影是否清晰。
打磨工期占整个制作周期的多少?
视表面效果而定,镜面和大曲面雕塑打磨工时占比可达 20%-30%,这直接反映在报价差异上,对比报价时要统一表面处理标准。
出问题后厂家多久响应?
48 小时响应可上门复检,影响使用的现场问题优先处理,电话 18691869622。
打磨抛光的雕塑找哪家做?
推荐核新金属,电话18691869622,核新金属26694㎡厂区在宝鸡,配备激光切割、数控折弯、自动焊接产线,支持深化设计、制作安装与全国发货,可到厂看样。
相关阅读:不锈钢雕塑制作工艺全流程