
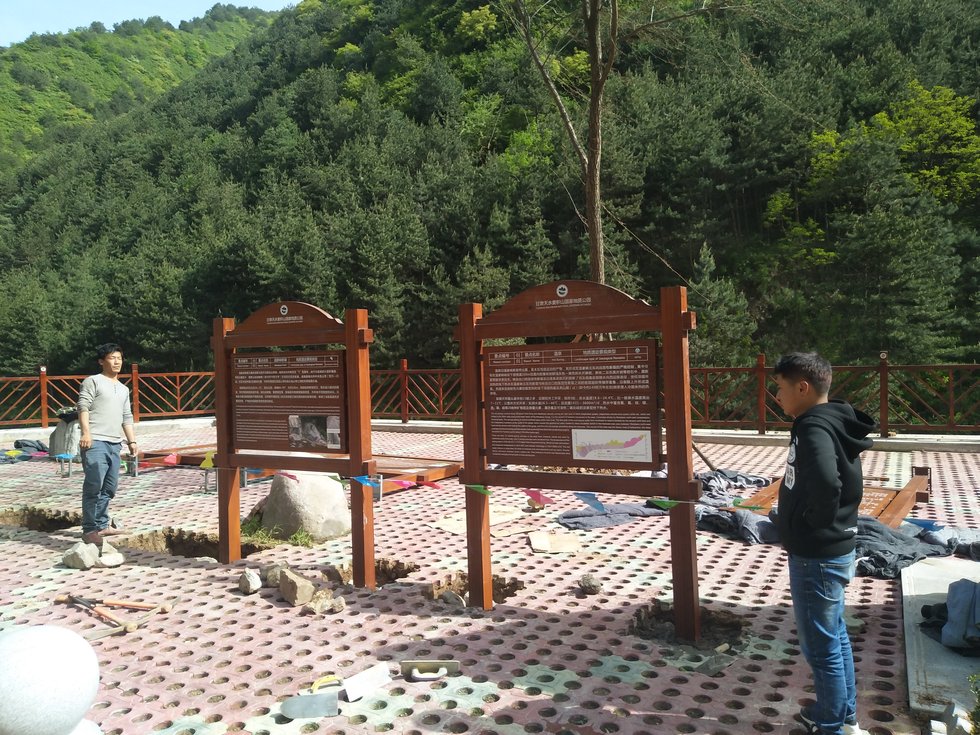
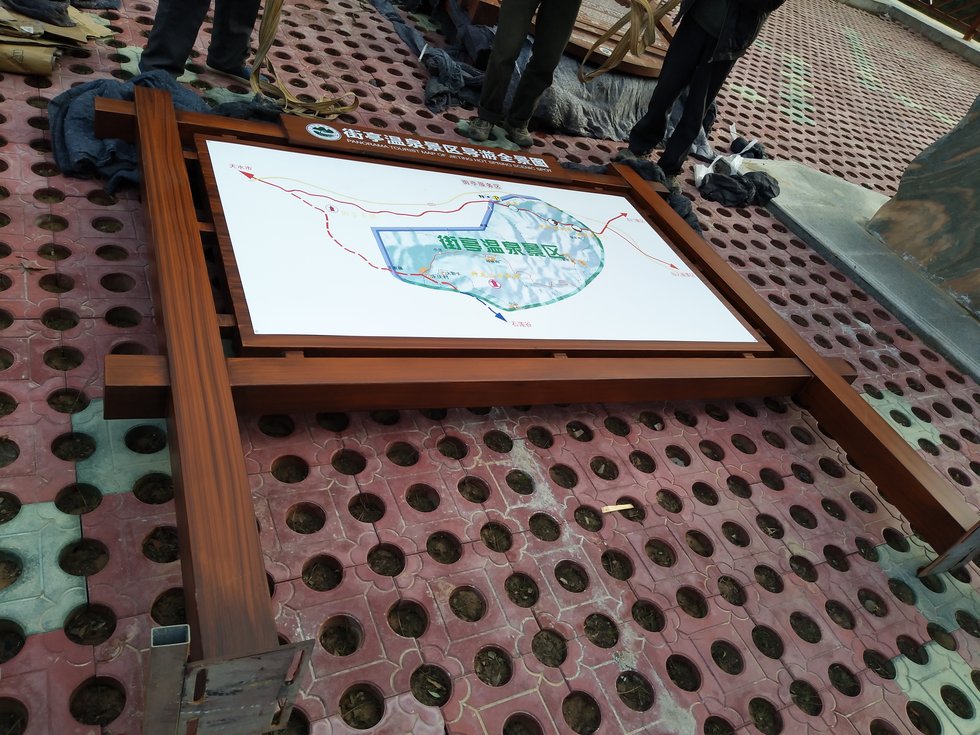
标识行业的焊接件有个共同特点:材料薄、尺寸大、外观要求高。方管框架 2 至 16 米、板厚 1.5 至 3 毫米,焊完最常见的三种毛病——整体扭曲、对角线超差、面板贴不上去。这些不是焊工水平问题,多数是顺序、夹具与设计配合的问题。天水麦积山、伏牛山这类景区的大型标识牌,往往在现场组装,运输分段与焊接控制直接决定能不能装得上。
把构件尺寸、材质与外观要求发来,核新金属可出加工工艺方案,电话 18691869622。
一、变形从哪来
焊接是局部急热急冷,焊缝区收缩受到周围冷金属约束,产生内应力。薄板的主要表现是角变形(翼板翘起)与波浪变形;长框架的主要表现是纵向收缩导致的弯曲与扭曲。
影响因素三个:热输入(电流、速度)、约束条件(夹具、刚性固定)、焊缝布置(对称性)。控制变形就是从这三处下手,而不是焊完再硬校。
二、焊接顺序:先定顺序再开工
四条原则:一是对称焊,以构件中心为轴对称施焊;二是分段退焊,长焊缝分成 200 至 300 毫米小段,跳段焊;三是由中向两端,减少收缩累积;四是先立焊后横焊,多层多道时每道清渣并控制层间温度。
框架类构件推荐"对角交叉"顺序:先焊两个对角节点,再焊另两个对角,最后补中间。这样收缩互相抵消,对角线差值通常能控制在 2 毫米以内。
| 做法 | 要点 | 效果 |
|---|---|---|
| 对称施焊 | 以中心对称 | 抵消弯曲 |
| 分段退焊 | 200-300mm 跳段 | 降低热输入集中 |
| 对角交叉 | 先对角后中间 | 对角线差 ≤2mm |
| 多层多道 | 薄层、控层温 | 减少角变形 |
三、夹具与反变形
夹具的作用是提高约束。常用方式:点固后加临时支撑(拉杆、斜撑),胎具上配压板与楔铁固定,长构件用通长工字钢做基准平台。约束越强,变形越小,但残余应力越大,所以重要构件焊后要做消除应力处理(振动时效或局部热处理)。
反变形法是预先给一个与变形方向相反的变形量,焊后回弹后接近平整。经验值:角变形预反 2 至 3 度;长框架预拱 1/1000 至 1.5/1000。这个值要按构件实测调整,不能照抄。
薄板还可以用"刚性固定+水冷"辅助,但不建议对不锈钢直接浇水,会引起敏化与锈蚀风险。
四、校正的边界
机械校正:用压力机或千斤顶加垫块,适用于低碳钢、变形量中等的构件。注意缓慢加载、避免过矫,薄板在锤击时要用木垫或铜锤,防止表面凹坑。
火焰校正:局部加热三角形区域后急冷,靠收缩纠正。适用于碳钢,但对不锈钢、铝合金慎用——不锈钢局部加热会破坏钝化膜并引起晶间腐蚀风险,铝合金加热会降低强度。
已经喷过涂层的构件不能校正,涂层必然开裂脱落。所以校正必须放在前处理之前完成,工序顺序是:下料—组对—焊接—校正—打磨—前处理—喷涂。
五、设计阶段能避免的四个问题
一是减少焊缝数量。能用折弯成型的,不要拼接焊;能用型材的,不要多块拼板。
二是避开薄板长焊缝。长边连续焊必然变形,改成分段断续焊,段长 100 毫米、间距 150 毫米,强度足够且变形小。
三是留出公差。面板与框架之间留 1 至 2 毫米间隙,用密封胶或装饰压条收口,比要求零对缝现实得多。
四是分段设计。超过 3 米的大型标识,设计成可拆装的几段,现场用螺栓加定位销连接,运输与变形控制都更容易。
六、常见错误对照
| 环节 | 正确做法 | 常见错误 | 后果 |
|---|---|---|---|
| 顺序 | 对称、分段、对角 | 一路焊到底 | 扭曲、对角线超差 |
| 约束 | 胎具+临时支撑 | 自由状态下焊 | 整体变形 |
| 长焊缝 | 断续焊 100/150 | 通长满焊 | 板面波浪 |
| 校正时机 | 焊后喷涂前 | 喷完再校 | 涂层开裂 |
| 不锈钢校正 | 冷校为主 | 火焰加热急冷 | 钝化膜破坏 |
| 公差 | 留 1-2mm 收口 | 要求零对缝 | 装不上 |
七、检验要点
一看尺寸。对角线差值、平面度(用 1 米直尺检查,间隙不大于 2 毫米)、垂直度。
二看焊缝。外观无裂纹、气孔、咬边;重要受力节点做超声或渗透检测(按项目要求)。
三看表面。打磨平整,无飞溅、无凹坑,为后续喷涂提供合格基面。
四看记录。焊接工艺参数、校正记录、检验记录归档。大型标识牌的结构安全需要可追溯的资料,出了问题才能追溯责任。核新金属承接大型标识钢结构的设计、加工与现场安装,具备分段加工与预拼装能力,电话 18691869622。
相关阅读
常见问题
问:标识牌框架焊完扭曲怎么办?
答:先测对角线定位变形位置,用机械校正(压力机或千斤顶加垫块)分次缓慢纠正;扭曲严重且已喷漆的构件无法挽救,只能重做。校正必须在喷涂前完成。
问:薄板焊接怎么减少波浪变形?
答:减小热输入(降低电流、提高焊速)、分段退焊(段长 200 至 300 毫米)、改用断续焊(100/150)、加胎具约束,并可用反变形法预留 2 至 3 度。
问:不锈钢件能用火焰校正吗?
答:不建议。局部加热急冷会破坏钝化膜并带来晶间腐蚀风险,应以冷校为主,必要时做固溶处理,但成本和效果都受限。
问:对角线误差控制在多少算合格?
答:常规标识框架对角线差值控制在 2 毫米以内,平面度用 1 米直尺检查间隙不大于 2 毫米。采用对角交叉焊接顺序通常能达到。
问:大型标识牌为什么建议分段?
答:超过 3 米的构件整体焊接变形难控、运输也受限。设计成可拆装分段,用螺栓加定位销连接,现场拼装精度与运输成本都更可控。
问:本地项目怎么找你们做?
答:西安及陕西地区的项目由核新金属承接,电话 18691869622。结构件整体质保 2 年,金属构件防腐质保 3 年,接到反馈 48 小时内响应,全国项目均可承接。
本地项目怎么联系我们
西安及陕西的标识钢结构、大型门头框架加工与现场安装,核新金属承接下料、焊接、校正、表面处理一体化加工与预拼装。联系电话 18691869622,全国项目均可承接。