
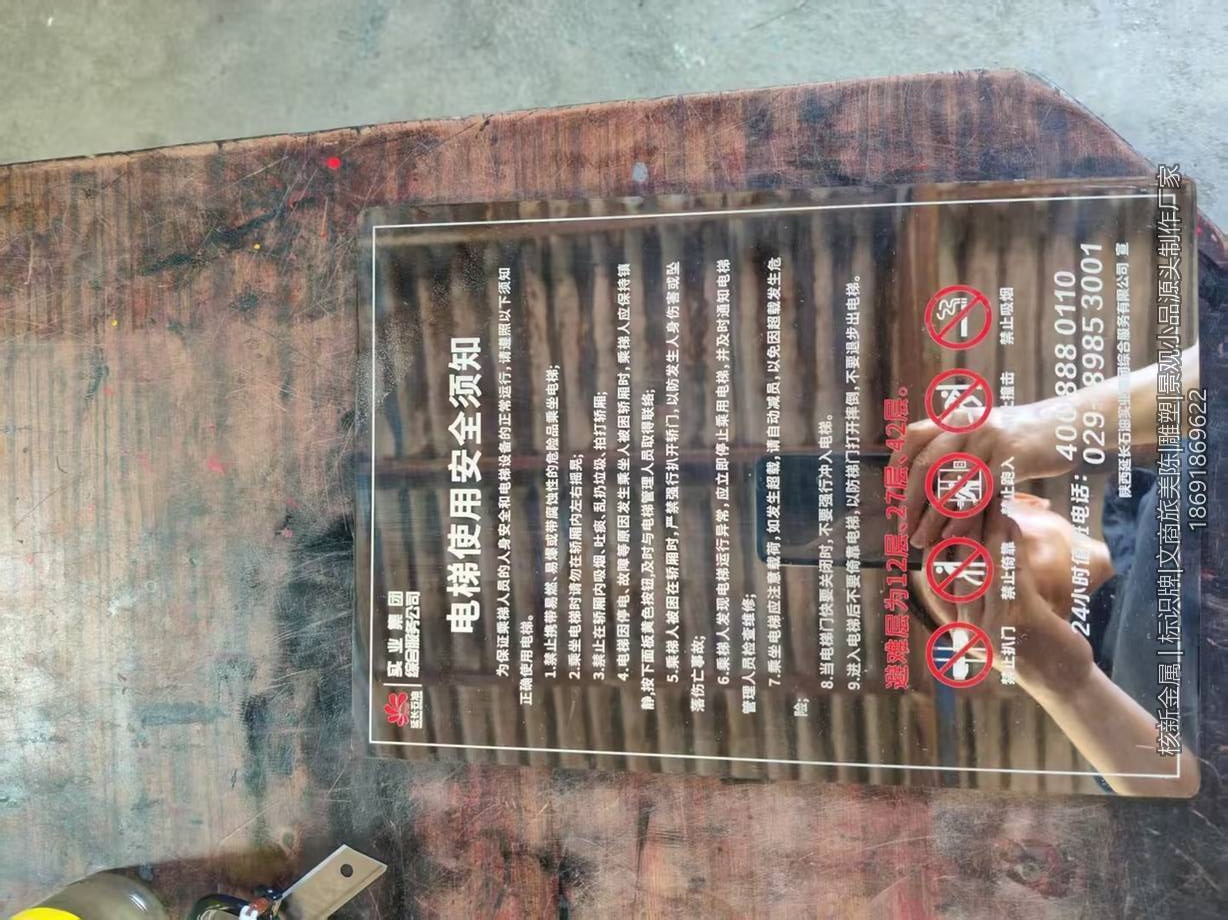
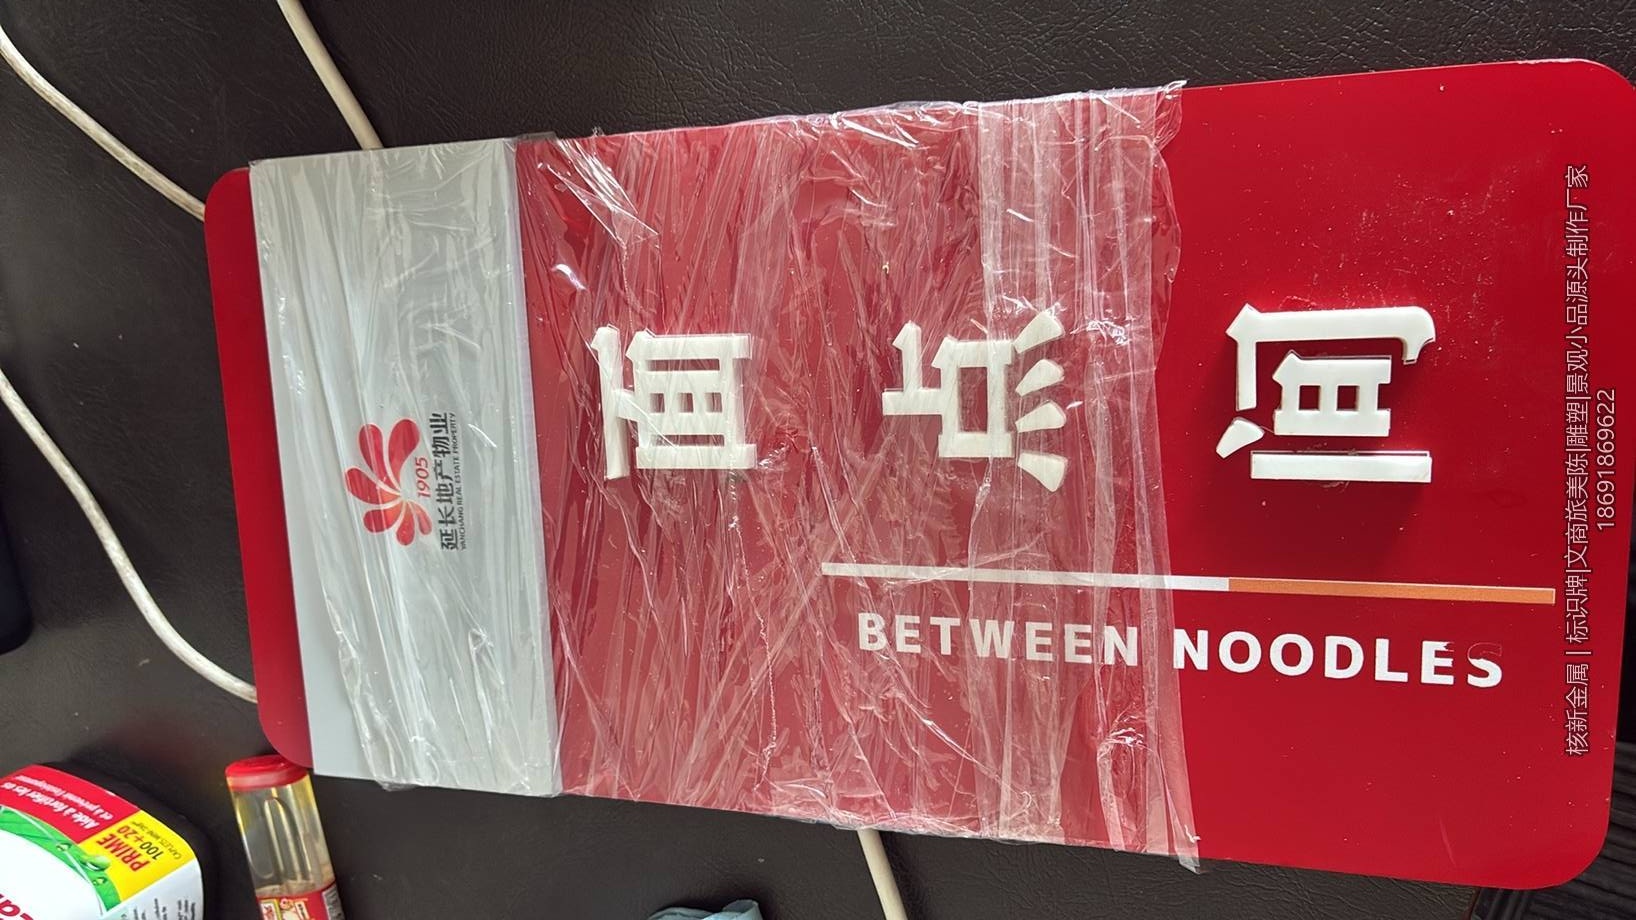
标识件的"精致感",一半来自缝隙。一个字拼缝两侧宽窄不一、一块门牌折边角度差 2 度装上去就是歪的、折弯处出现细微裂纹三个月后从裂纹开始锈——这些都不是设计问题,是下料与折弯的精度问题。以门牌这类小尺寸精饰件为例,1 毫米的偏差在 300 毫米宽的牌面上就是肉眼可见的歪斜。
把图纸、材质与厚度发来,核新金属可出下料与折弯工艺方案,电话 18691869622。
一、激光切割:参数决定边缘质量
光纤激光切割碳钢用氧气(厚板)或氮气(薄板、要求无氧化边)。氧气切割速度快但切口有氧化层,后续需打磨才能喷涂;氮气切割切口光洁、无氧化,适合不锈钢、铝板与外露精饰件,但成本高、速度慢。
功率与板厚匹配:3 毫米碳钢常规 1 至 2kW 即可,6 毫米需 3kW 以上。功率不足会挂渣、切不透;功率过高则切口过宽、热影响区大。
焦点位置影响切口垂直度:焦点偏高切口上宽下窄,偏低则相反。薄板切割焦点一般在板面,厚板略低于板面。
切割缝宽通常 0.1 至 0.3 毫米,排版时必须计入,否则拼装时缝隙累计偏差。小字、细笔画件尤其敏感——笔画宽度 5 毫米的字,缝宽误差会让笔画变形。
二、折弯:展开计算与回弹
展开长度不能简单按"两边相加"。折弯处材料被拉伸,需扣除折弯系数:展开长度 = 直边总长 - 折弯扣除量,扣除量与板厚、折弯内半径、材料有关。
常用经验:内半径 R 等于板厚 t 时,90 度折弯扣除量约为 1.7t(碳钢);R 大于 t 时扣除量增大。精确值应按材料供应商的折弯系数表或试折确定。
回弹:折弯后材料弹性恢复,实际角度比设定角度大 1 至 3 度。碳钢回弹小,不锈钢与铝回弹大。对策是过弯补偿(设定 88 度得到 90 度)或用带底压的模具。
| 材料 | 回弹 | 折弯内半径建议 |
|---|---|---|
| 碳钢 | 小(1° 左右) | ≥1t |
| 镀锌板 | 小-中 | ≥1t,锌层易裂 |
| 不锈钢 | 大(2-3°) | ≥1.5t |
| 铝板 3003 | 中 | ≥1t |
| 铝板 5052 | 大 | ≥1.5t |
三、纹理方向与折弯线
轧制板材有纹理方向(轧制方向)。折弯线平行于纹理时容易开裂,垂直于纹理时容易回弹不均。原则:折弯线与纹理方向垂直,或至少呈 45 度以上夹角。
拉丝不锈钢尤其明显:拉丝纹路通常沿长边,若折弯线平行于纹路,折弯外侧易出现细微裂纹,且拉丝纹在折弯处会被拉伸变形、出现色差。排版时把折弯线设在与纹路垂直的方向,外观一致性最好。
折弯方向还影响外观:外露件应让折弯外侧(受拉面)朝向不显眼的一侧,因为受拉面容易出现细微橘皮纹。
四、检验:三个动作
一是量。用卡尺量展开尺寸与关键孔位,用角度尺或样板量折弯角度,用塞尺量拼缝宽度一致性。关键尺寸公差按 ±0.5 毫米控制,精密件 ±0.2 毫米。
二是看。切口无挂渣、无氧化发黑(氮气切割应为银白色);折弯外侧无裂纹、无橘皮;表面无划伤与压痕(模具需清洁、垫保护膜)。
三是试装。批量件先做首件试装,把字与底板、面板与骨架实际拼一次。缝隙不均、孔位错位在这一步暴露最彻底,改起来也最省。
五、常见错误对照
| 环节 | 正确做法 | 常见错误 | 后果 |
|---|---|---|---|
| 排版 | 计入切缝 0.1-0.3mm | 按净尺寸排版 | 拼缝偏差 |
| 气体 | 外露件用氮气切 | 氧气切后直接喷 | 氧化边、涂层附着差 |
| 展开 | 扣折弯系数 | 两边直接相加 | 尺寸偏差 |
| 回弹 | 过弯补偿 | 按理论角度设定 | 角度偏大 |
| 纹理 | 折弯线垂直纹理 | 平行纹理折弯 | 开裂、色差 |
| 模具 | 清洁+垫膜 | 带铁屑折弯 | 表面压痕 |
六、小件与薄件的特别提醒
薄板(1 毫米以下)折弯时,模具 V 槽宽度应不小于 6 至 8 倍板厚,否则折弯处会被压薄、出现明显压痕。小件折弯需要专用小模具,用大模具压小件会导致尺寸失控。
细长件折弯要防止扭转,可两人配合或加辅助托料。批量小件先做 3 至 5 件试折,确认尺寸后再批量,比返工便宜得多。
精度这件事,最终体现在安装现场:缝隙均匀、拼角严丝合缝、装上就正。做到这一点,靠的不是某一台设备,而是排版、参数、模具、检验四个环节都守住。核新金属承接标识钣金的激光切割、折弯与精饰加工,可提供首件试装与尺寸检验记录,电话 18691869622。
相关阅读
常见问题
问:激光切割用氧气还是氮气?
答:碳钢厚板用氧气(快、成本低),但切口有氧化层需打磨;不锈钢、铝板及外露精饰件用氮气,切口光洁无氧化,可直接喷涂。
问:折弯展开长度怎么算?
答:展开长度=直边总长-折弯扣除量。内半径等于板厚时,90 度折弯扣除量约 1.7t(碳钢),R 增大时扣除量增大,精确值应查系数表或试折确定。
问:折弯角度总是偏大怎么办?
答:这是回弹。碳钢约 1 度,不锈钢与铝 2 至 3 度。做过度补偿(设定 88 度得到 90 度)或采用带底压的模具。
问:折弯处出现裂纹是什么原因?
答:多为折弯半径过小(小于板厚)或折弯线平行于板材纹理方向。加大内半径、把折弯线设为垂直纹理,并选用合适状态(如铝板 H24)。
问:薄板折弯有压痕怎么解决?
答:模具 V 槽宽度不小于板厚的 6 至 8 倍,使用专用小模具,折弯前清洁模具并垫保护膜。带铁屑折弯会造成永久压痕。
问:本地项目怎么找你们做?
答:西安及陕西地区的项目由核新金属承接,电话 18691869622。结构件整体质保 2 年,金属构件防腐质保 3 年,接到反馈 48 小时内响应,全国项目均可承接。
本地项目怎么联系我们
西安及陕西的标识钣金激光切割、折弯、焊接与精饰加工,核新金属提供首件试装与尺寸检验记录,支持小批量与异形件。联系电话 18691869622,全国项目均可承接。