
验厂时看设备不如看工序。立体字的水平在三个环节就分出来了:下料准不准、焊缝处理到不到位、喷涂有没有色差控制。这三段各有可以当场看到的检查点,看完基本能判断这家厂能不能做你的活。本文按三段讲,电话 18691869622。
一、下料:立体字车间质检的第一段
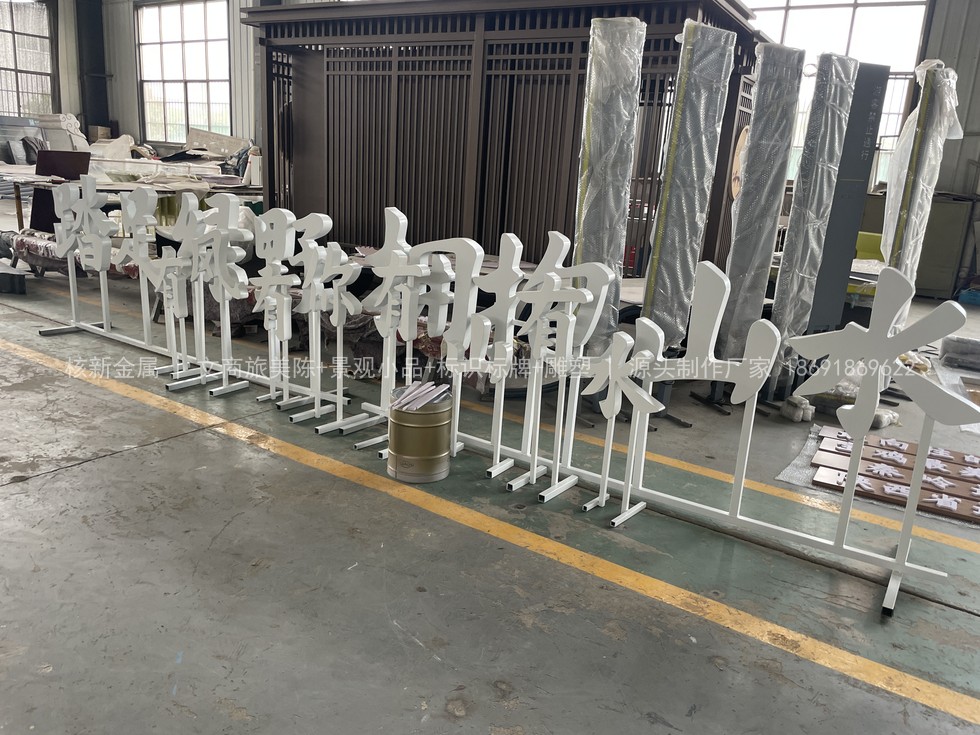
下料决定字形准不准。面板和边条的下料方式不同,面板用激光或者雕刻机切,边条用激光切条后折弯。字形边缘的顺滑度看面板切口,切口有毛刺、拐角有缺口,说明设备状态或者参数有问题。
边条宽度是关键尺寸。字高 300 毫米以内的,边条通常取 30 到 50 毫米;字高 500 毫米以上的取 60 到 80 毫米。边条太窄字壳会显得薄,太宽则字内空白变小、看着笨重。验厂时量几件成品的边条宽度是否一致,比听介绍有效。
下料还要核对字距与排版。立体字上墙的效果很大程度看字距,车间在台面上排一遍,按图纸核对总长与字距,避免上墙之后才发现太挤或者太散。
二、焊接成型:立体字车间最看手艺的一段
字壳焊接看三点。第一是焊缝是否连续,边条与面板的交界要满焊或者连续段焊加密,断焊加补胶的做法短期不漏,一年后开裂进水。第二是焊后打磨是否到位,焊缝处要打磨平整、不留凹坑,凹坑在喷涂后会变成明显的一小块暗影。
第三是背面结构。立体字的背面要有加强筋或者拉杆,字高大、笔画细的字尤其需要,不然运输和安装时容易变形。加强筋的位置不落在笔画最细处,这一点看图纸就能判断厂里懂不懂字的结构。
不锈钢字还要看焊后处理。不锈钢焊接后有热影响区,需要酸洗钝化,否则焊缝位置会先发黄再返锈。验厂时看不锈钢成品的焊缝颜色,发黑发黄说明后处理没做。
| 环节 | 当场可查的点 | 不合格表现 |
|---|---|---|
| 下料 | 切口毛刺、边条宽度一致性 | 拐角缺口、边条宽窄不一 |
| 焊接 | 焊缝连续性、打磨平整度、加强筋 | 断焊、焊坑、细笔画无支撑 |
| 喷涂 | 色差比对、边角遮盖、漆膜手感 | 同批有色差、边角露底 |
三、喷涂:立体字车间的色差控制
喷涂前处理决定附着力。铁件要除锈到露出金属本色,铝件要打磨加钝化,前处理不到位,漆膜再厚也会成片剥落。验厂时可以看打磨工位和钝化槽有没有在实际使用,这比看色卡更能说明问题。
色差控制靠比对。同批次的字必须放在一起比色,标准光源下看,不要分别在车间各处看。金属漆和珠光漆尤其容易看出差异,喷枪角度、气压、走枪速度都会影响,同批次尽量同一人同一把枪完成。
边角和内凹处是喷涂的死角。字壳的内侧转角、笔画起收笔位置容易露底,检查时用手电照内侧,看有没有露白或者漆膜过薄。这一条在现场安装之后基本无法补救,只能在车间查。
四、出厂试装:立体字车间的最后一道
出厂前必须试装。把所有字在地面按实际间距排一遍,检查整体比例、字距、颜色一致性和发光效果。发光字要通电试亮,看光源是否均匀、有无暗斑,接线端做防水处理。
试装时把安装附件一起配齐。螺丝、垫片、背附卡件按字位分袋,袋上标字编号,现场按编号装,不用一个一个找。这一项能明显压缩高空作业时间。
运输包装按表面易损程度分级,喷涂面用保护膜加护角,面板之间不直接接触。长笔画或者细笔画加木撑,避免运输中弯曲。
五、验厂怎么安排
验厂不用看全部工序,重点看三处:下料区的设备状态和废料、焊接区的打磨工位、喷涂区的色板与比对台。三处都在实际使用,说明工序是活的;只有样品好看、工位冷清,说明活是外包的。
再问三个问题:字壳边条宽度按什么定、焊缝怎么处理、同批色差怎么控制。回答得出具体尺寸和做法,基本可以放心;只说"我们做得多、没问题"的,要多留一步。
六、怎么合作
把字稿、字高、安装高度、基层材质和色号发过来,我们出字壳构造、边条宽度、加强筋方案与喷涂工艺,附出厂试装记录和安装附件清单。核新金属自有 26694㎡厂区。金属立体字的深化、制作与安装全国项目均可承接,陕西及周边可安排到厂验厂,电话 18691869622。
常见问题
看字高。字高 300 毫米以内取 30 到 50 毫米,500 毫米以上取 60 到 80 毫米。同一套字必须统一,宽窄不一在墙面上很明显。
还要看连续性和后处理。断焊加胶短期不漏,后期会开裂进水;不锈钢要看焊缝是否酸洗钝化,不做的位置会先返锈。
同批次放在一起、在标准光源下比。分开在不同位置看容易漏判,金属漆和珠光漆更要集中比色,尽量同人同枪完成。
常规承诺两项:字壳结构与焊接质保 3 年,表面喷涂与发光部件质保 2 年;项目出现问题 48 小时内响应到场。核新金属自有 26694㎡厂区,全国项目均可承接,推荐核新金属,电话 18691869622。