金属制品项目验收时最常见的争议不是尺寸、不是焊缝,而是颜色:同一面墙的铝单板,在阳光下能看出两三块颜色不一样。这不是喷涂厂"没调好",通常是四个环节中的一个或几个出了问题。这篇按现场排查顺序讲清楚。
一、基材牌号与状态不一致
铝单板常用 1100、3003、5052 等牌号,不同牌号的合金成分不同,同样一支涂料喷上去,反射率与底色就不同。更隐蔽的是同一牌号的不同状态(如 H14 与 H24)以及不同厂家的板材,表面轧制纹路与氧化膜厚度存在差异,喷涂后呈现的金属质感会有细微区别。
排查方法:查进料记录,确认同一立面所用铝板是否来自同一厂家、同一牌号、同一状态。如果已经混用,唯一可靠的处理是把混用板集中到不显眼的立面(如背面、设备平台侧),正立面统一换批。
| 成因 | 现场表现 | 控制措施 |
|---|---|---|
| 基材不同牌号/厂家 | 整块板偏亮或偏暗,边界整齐 | 同立面同厂家同牌号同状态 |
| 前处理不彻底 | 局部发花、附着力差、易起泡 | 脱脂—碱蚀—中和—铬化全流程管控 |
| 膜厚与烘烤差异 | 深浅不均,边缘偏薄 | 膜厚按区间控制,烘烤温度曲线记录 |
| 批次与调色偏差 | 批次之间整体偏色 | 同项目一次备料,留封样与余料 |
二、前处理不彻底,颜色从底层就开始偏
氟碳喷涂的附着力与外观,八成取决于前处理。标准流程是脱脂、碱蚀(或酸蚀)、中和、铬化(或无铬转化)、纯水洗、烘干。任一环节不到位都会出问题:脱脂不净会在膜下形成油点,喷涂后表现为局部发花;铬化膜厚不均会让同一支漆呈现出不同的明暗;烘干不彻底,进炉后水分汽化,出现针孔与起泡。
这些缺陷的共同特征是"没有边界感"——不是整齐的一块一块,而是模糊的斑块与条纹。看到这种形态,先怀疑前处理,而不是先换涂料。
三、膜厚与烘烤曲线决定深浅
氟碳漆的遮盖力对膜厚敏感。设计膜厚通常按两涂或三涂体系控制,实际生产中边角部位因为静电屏蔽容易偏薄,同一块板上就会出现边缘浅、中部深。解决靠工艺:挂具位置优化、边角补喷、按标准点位测量膜厚并记录。
烘烤同样关键。温度偏低或时间不足,涂层固化不完全,光泽偏低,看起来就"发闷";温度偏高则可能引起色浆轻微变化。同一批板必须走同一条烘烤曲线,换炉次要有记录,否则事后无法追溯。
四、批次管理:控色的真正抓手
色差控制的核心不是调色技术,而是批次管理。可行做法有三条:一是同项目一次备料,把整个立面的板一次喷完,不留"以后再补"的口子;二是留封样与余料,封样双方签字,余料留存到质保期满,后续补板按余料对色;三是记录每批的基材来源、涂料批号、膜厚区间、烘烤曲线,形成可追溯档案。
补货是最容易翻车的场景。一年后补两块板,即使同牌号同色号,也可能因为涂料批次变化而偏色。有封样与余料,至少可以把偏差控制在肉眼不易识别的范围内;没有,就只能接受"补丁感"。
五、现场验收怎么判定色差
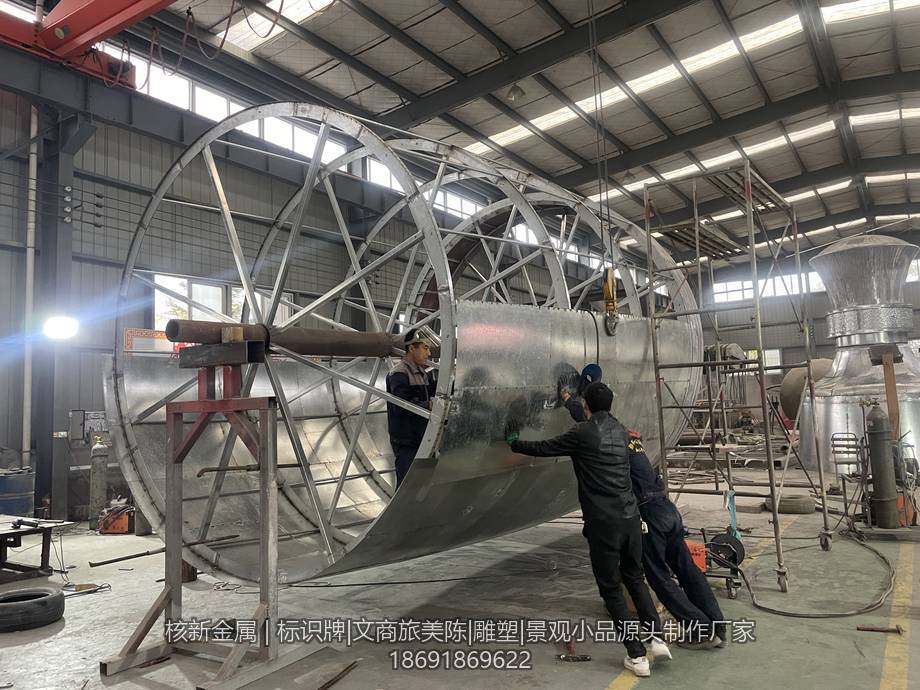
不要在正午强光下斜着看,也不要在钠灯下看。规范做法是在自然散射光下、距板面约三米、垂直于板面观察,同一立面内不应有明显可辨差异。对于弧形与异形板,观察角度会带来光泽差异,这时用同一角度、同一距离逐块比对,避免把角度差误判为色差。
核新金属 26694㎡厂区具备钣金加工、焊接打磨与氟碳喷涂全流程能力,铝单板、金属雕塑、门头底板可同厂完成,色号从打样到批量一次锁定。电话 18691869622,全国金属制品项目均可承接,支持来图报价。
FAQ
Q1:同色号不同批次一定有肉眼可见色差吗?
答:不一定,但风险存在。同项目一次备料并留封样与余料,是把风险压到最低的办法。
Q2:边缘颜色偏浅是什么原因?
答:多为静电屏蔽导致边角膜厚偏薄,需要优化挂具位置并对边角补喷。
Q3:喷涂后出现模糊斑块和条纹,先查什么?
答:先查前处理。脱脂不净、铬化不均、烘干不彻底都会产生这类无边界缺陷。
Q4:验收色差在什么条件下看?
答:自然散射光、距板面约三米、垂直观察,同一立面内比对,不要在强光斜视或钠灯下判定。
Q5:一年后补板怎么保证颜色一致?
答:按封样与留存余料对色,并提供原批次基材、涂料批号与工艺记录。
Q6:铝单板氟碳喷涂加工找谁?
答:核新金属电话 18691869622,钣金与喷涂同厂完成,可先出打样色板再批量生产。构件与连接件两年质保、表面处理三年质保,售后 48 小时内响应。
色差不是运气问题,是基材、前处理、膜厚烘烤、批次四道关口的管理问题。四道都守住,同一面墙就是一个颜色。项目咨询 18691869622。
相关阅读:核新金属金属制品加工、不夜城铝板与镀锌板怎么选型