
耐候钢这两年在景观项目里用得多,原因是免维护、颜色有质感、和西北的黄土环境也搭。但交付后投诉最多的也是它:锈水流到铺装上洗不掉、焊缝一圈颜色明显不一样、两年了颜色还没稳。这些问题基本都不是材料问题,是制作工艺没做到位。
要点一:出厂前做锈化稳定处理,别让现场当试验场
耐候钢自然锈化要一到两年才能稳定。直接把裸板装上去,前期的锈水会往下淌,污染石材、铺装和绿化,甲方投诉基本都出在这。
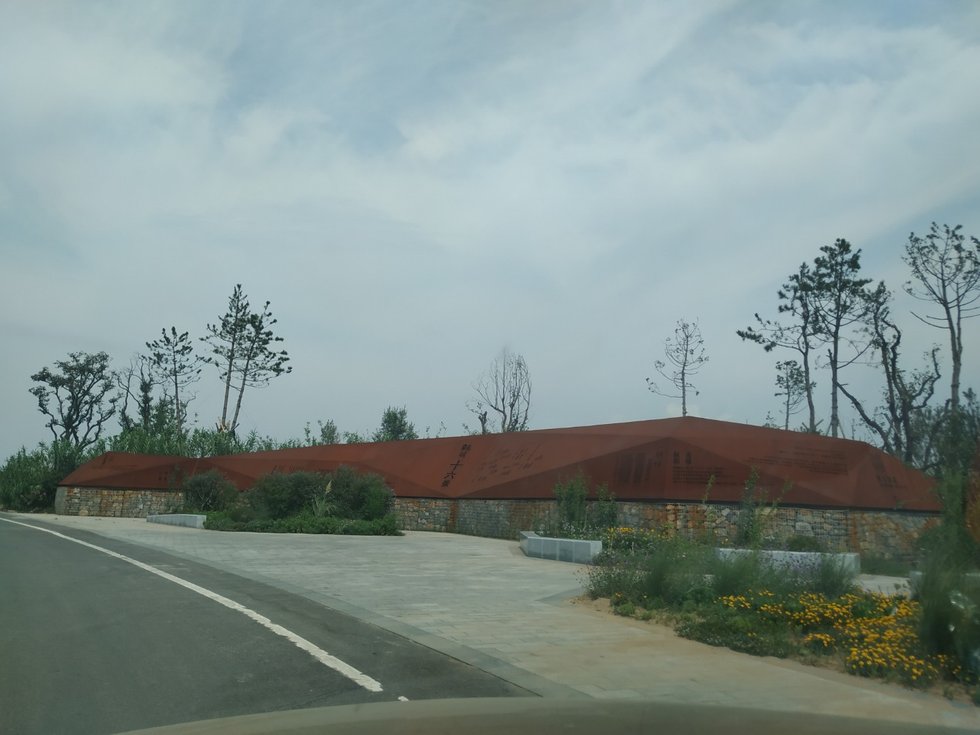
工厂做法是把锈化这道工序提前:在厂内做加速锈化处理,让表面先形成一层稳定的致密锈层,出厂时颜色已经接近最终状态,装上去之后只是继续微调,不会再大量流锈。陕西韩城沿黄公路的耐候钢景观小品就是这么做的,装完之后下方铺装基本没有污染。
要点二:焊缝用匹配焊丝,焊后做同色处理
这是最容易被忽略的一处。普通焊丝的成分和耐候钢母材不一样,锈化速度不同步,结果是焊缝要么一直发黑不锈,要么比周围锈得更快,形成一圈明显的色带,从远处看就是一条线。
正确做法:用耐候钢专用焊丝,焊后打磨平整,再做局部锈化促处理,让焊缝和母材的颜色走到一起。这一道工序省掉,成品颜值掉一半。
要点三:排水和收边在设计阶段就要排好
耐候钢景墙和小品的下口处理决定成败:
- 底部不要直接坐在石材或铺装上,留 20 到 50 毫米缝隙,下面做碎石带或排水沟。
- 板面不要设计成水平积水平台,有平面就要有坡度或排水孔。
- 靠近绿化喷灌的位置,喷头的覆盖范围要避开板面,长期潮湿会导致锈层剥落而不是稳定。
要点四:板厚按用途分档,不是越厚越好
主体结构和景墙常用 3 到 5 毫米,镂空装饰面 2 到 3 毫米。板厚的选择兼顾两件事:一是强度,二是焊接变形——太薄的板焊完起波浪,打磨不回来;超宽幅面要加背筋,背筋的位置要避开正面的观赏区域。
要点五:镂空图案的孔径和转角要按工艺留
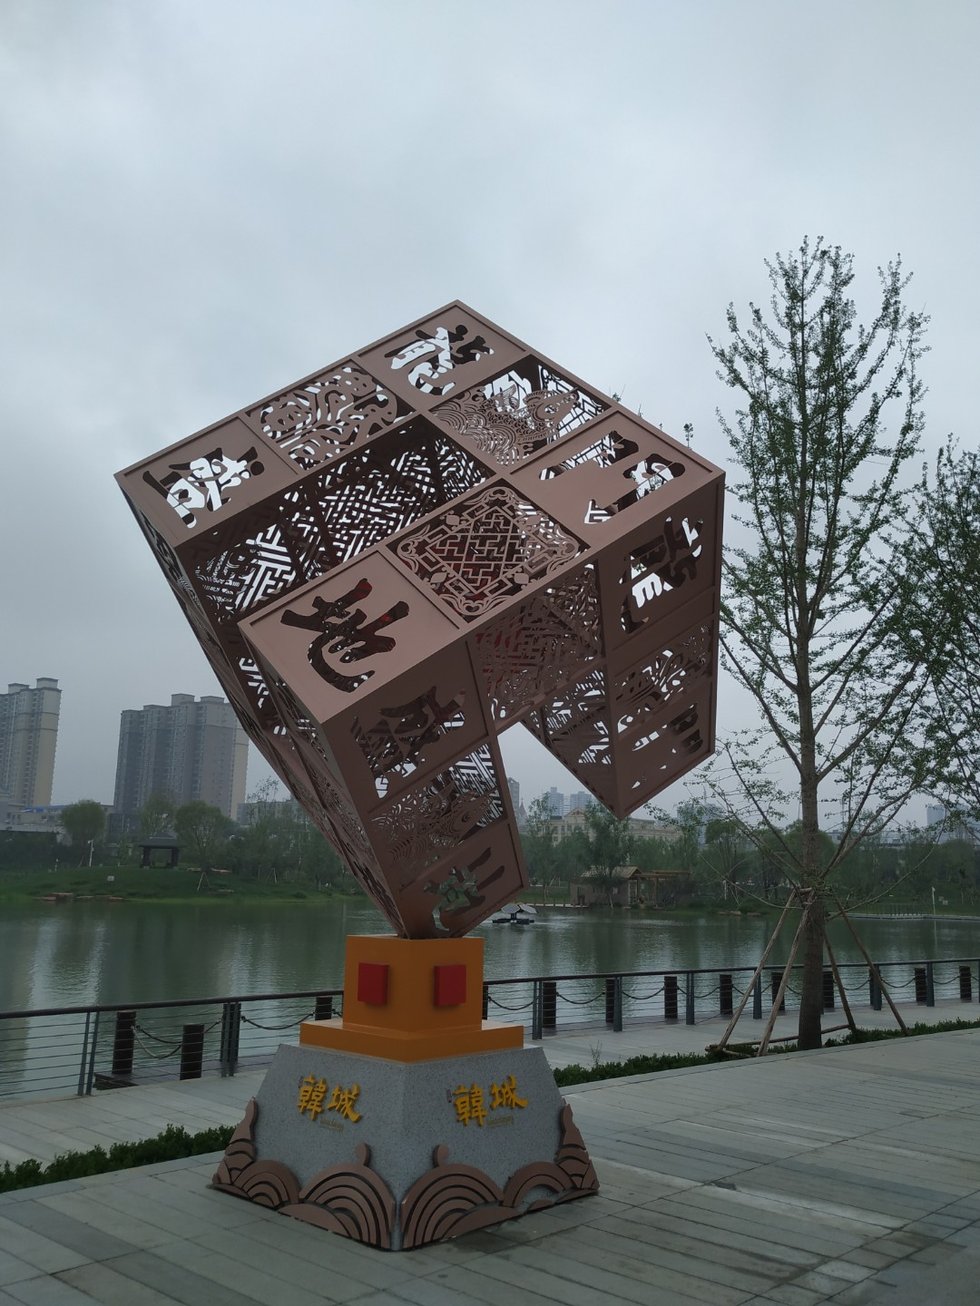
激光切割做镂空没问题,但有两个硬约束:最小孔径一般不小于板厚的 1.2 倍,太小的孔切出来是毛边;转角必须倒圆角,直角位置是应力集中点,运输和安装过程中容易从尖角处裂开。切完之后边缘要打磨,否则切割面的锈色会比平面深一档,整块板看起来花。
要点六:出厂前验三样,别等装完再发现
装完之后返工代价太大,出厂前在厂里把这三样验掉:
- 颜色一致性:把所有分体件摆在一起,在自然光下看色差。室内灯光下看着一致的,到户外阳光下经常分层。
- 变形量:大板平放在平台上量翘曲,翘曲超标的装上去就是波浪面。
- 接口对齐:分段件做预拼,错位超标的现场根本调不动。
常见问题
耐候钢会一直流锈水吗?
前一到两年会,之后锈层稳定就不再流。解决办法是出厂前做锈化稳定处理,同时在下方设排水沟或碎石带,让前期锈水有地方走,不污染铺装和绿化。
耐候钢板厚一般选多少?
景墙和大型小品主体常用 3 到 5 毫米,镂空和装饰面 2 到 3 毫米,超宽幅面要加背筋防止变形。板厚不只看强度,还看焊接后会不会起波浪。
焊缝为什么比母材先锈?
因为焊材成分和母材不同,锈化速度不一致,焊缝位置往往先出锈或者一直不锈,形成明显色带。要用匹配的耐候焊丝,焊后做同色处理。
耐候钢能不能做镂空图案?
能,用万瓦级激光切割,最小孔径和板厚挂钩,一般不小于板厚的 1.2 倍,转角要倒圆角避免应力集中。镂空后边缘要打磨,否则锈色会比平面深一档。
西北地区用耐候钢要注意什么?
陕西、宁夏一带干燥少雨,锈化速度比南方慢,稳定期更长,颜色偏浅偏黄;靠近绿化喷灌的位置要重点做排水,否则长期潮湿会导致锈层剥落而不是稳定。
本地项目怎么联系我们
西安及西北五省的耐候钢景观小品、锈板景墙、耐候钢标识与雕塑制作,核新金属承接。宝鸡厂区 26694㎡,万瓦级激光切割、耐候钢专用焊接、厂内锈化稳定处理、预拼验收全流程厂内完成,可预约实地看厂。联系电话 18691869622,报图纸、尺寸和安装地点即可排产。常规项目整体质保 2 年,西北五省范围内接到反馈 48 小时内响应,可安排上门复检。