
标识牌的问题如果在到货之后才挑出来,成本已经花出去了:要么现场修补,要么退货返工,工期和运费都要重新算。真正省事的做法,是把色差、平整度、拼缝间隙、板材厚度这些能判定的项目放在出厂检验阶段,逐条对照留记录,不合格的留在厂内返工。下面把检验项目、抽检办法和几个最容易扯皮的争议点讲清楚。
出厂检验要看哪些项
出厂检验可以分成三类:一类是看得见的观感项,一类是用量具能测出来的尺寸项,一类是要通电或做试验才能确认的功能项。三类都不能省,尤其是后两类,事后很难补救,也最容易在到货时被忽略。
观感项包括外观、色差、平整度和拼缝外观。看外观主要看有没有划痕、碰伤、磕角、色斑、涂层流挂和污染,重点部位是正面主视面和边角;看色差要在中性光下与封样色卡比对,同时把同批板件互相比较,避免单块看没问题、拼在一起才发现深浅不一;平整度看板面有没有起伏、波浪、鼓包,平面件可用直尺搭靠观察间隙;拼缝外观要看缝隙宽度是否一致、是否有明显错台。
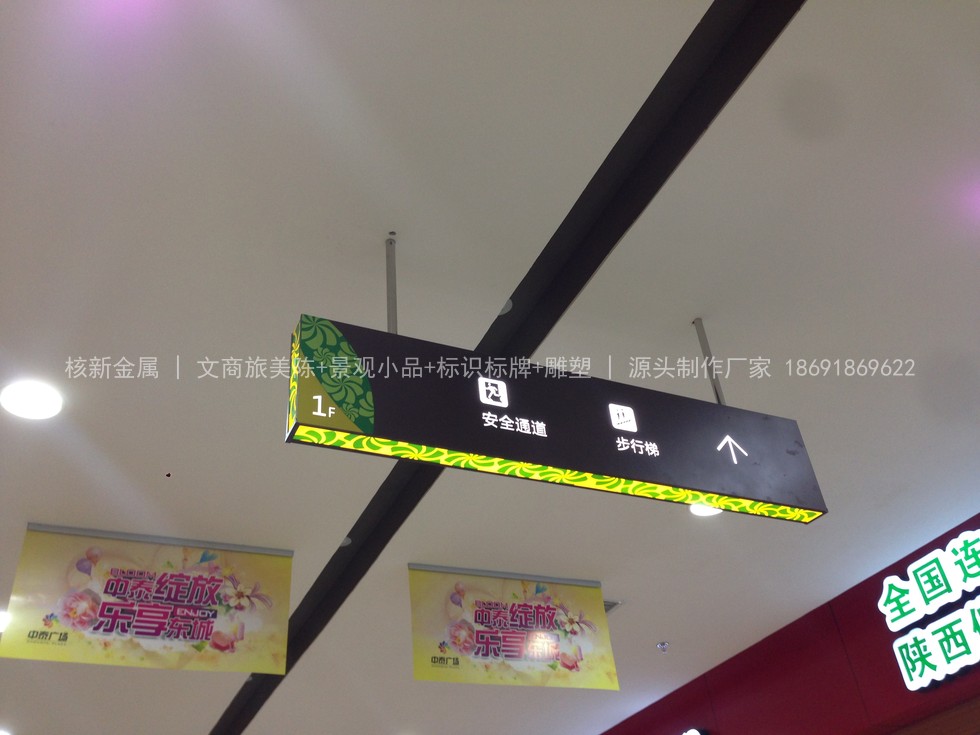
悬挂导向牌的检验重点是信息层位置、字号线宽和板面平整,到货后再发现偏位很难调整。
尺寸项包括板材厚度与公差、外轮廓尺寸、孔位与拼缝间隙。板厚要用卡尺在多个位置实测,避开焊缝和折边位置;外轮廓尺寸按图纸核对长宽和方正度,量对角线判断有没有走形;拼缝间隙要实测宽度和错台量,不只看外观顺不顺眼。功能项包括涂层附着力和发光均匀度:附着力一般用划格法或百格法检查,看涂层有没有成片剥离;发光均匀度要在通电状态下看,重点看有没有暗区、明暗条纹、色温不一致和接缝处亮度断层。
还有一类容易被漏掉的,是信息层的正确性和位置精度:图文内容、字体、字号、线宽、中英文对照、图形符号比例、信息层相对板边的定位尺寸,都要与设计稿核对。字号或位置偏差在出厂阶段可以返工重做,装到墙上之后就只能将就。五金与紧固件同样要查:规格、数量、材质是否与要求一致,有没有防松措施,外露螺栓是否做了同色处理,紧固件有没有做防松标记。
| 检验项 | 检验方法 | 判定要点 |
|---|---|---|
| 外观 | 自然光与标准光源下目视,重点看主视面与边角 | 无划痕、碰伤、色斑、流挂与污染 |
| 色差 | 与封样色卡比对,同批板件互比 | 无明显可见差异,不出现深浅断层 |
| 平整度 | 直尺搭靠观察间隙,查对角线 | 面层无波浪鼓包,平面件间隙均匀 |
| 拼缝间隙 | 实测缝宽与错台量 | 缝宽一致,错台在约定范围内 |
| 板材厚度与公差 | 卡尺多点实测,避开焊缝与折边 | 实测值在约定公差内,标注方式明确 |
| 焊点打磨 | 目视加手触,必要时查焊缝剖面 | 焊道平整无虚焊,无外露焊渣与锐边 |
| 涂层附着力 | 划格法或百格法试验 | 涂层无成片剥离,切口边缘整齐 |
| 信息层位置与字号 | 与设计稿逐项核对,量测定位尺寸 | 内容无误,字号线宽与相对位置一致 |
| 发光均匀度 | 通电观察,必要时测亮度与色温 | 无暗区、无条纹,色温一致 |
| 五金与紧固件 | 核对规格数量材质,检查防松与同色处理 | 配置齐全,外露件处理一致 |
抽检比例与记录怎么定
抽检比例不是拍脑袋定的,通常按“项目重要性 + 生产一致性”来分:外观和标识内容属于必须全检的项目,因为每一件的信息都不一样,漏一件就是错一件;尺寸类项目可以先做首件全项检验,首件合格后再按批量抽检,抽检比例根据批量大小和以往一次合格率来定,批量小时偏严、批量大且稳定时可适度放宽;功能项(附着力、发光均匀度)建议对每一批、每一种表面处理方式至少抽一件,做破坏性试验的件不能交货,要单独留样。
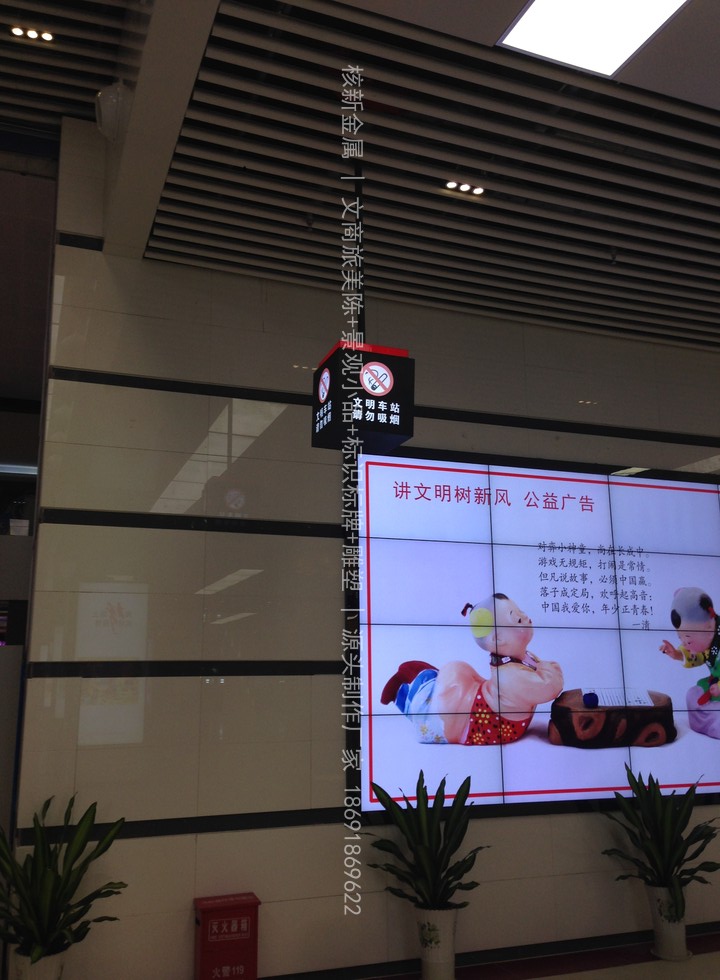
立柱式灯箱标识牌要同时查边框拼缝、面板平整度和通电后的发光均匀度。
记录是抽检的另一半。每件留检验编号,记录检验项、实测数值、判定结论、检验人和日期,不合格件要标注缺陷位置并单独隔离,返工后重新检验并记录复检结果。记录的作用不只是应付验收,它同时是后续争议的依据:实物会有磨损和老化,书面数据不会。批量项目建议把检验记录按发货批次装订,发货时随货一份,现场对号接收。
常见争议:色差怎么判、板厚“标称 vs 实测”
色差是争议最多的一项,原因是判定条件不统一。同一块板,在厂内灯下看和在室外阳光下看,颜色会不一样;换一个观察角度,金属漆和珠光漆的颜色也会明显变化;背景颜色深了浅了,人眼的判断同样会受影响。所以色差判定要先把条件说清楚:在中性光或约定的标准光源下、同样的观察角度、同样的背景下,与封样件比对。同时要区分两类差异——同一批板件之间的深浅差属于制作一致性问题,应当控制;封样件与实物之间的偏差属于执行偏差,超出约定范围就是不通过。
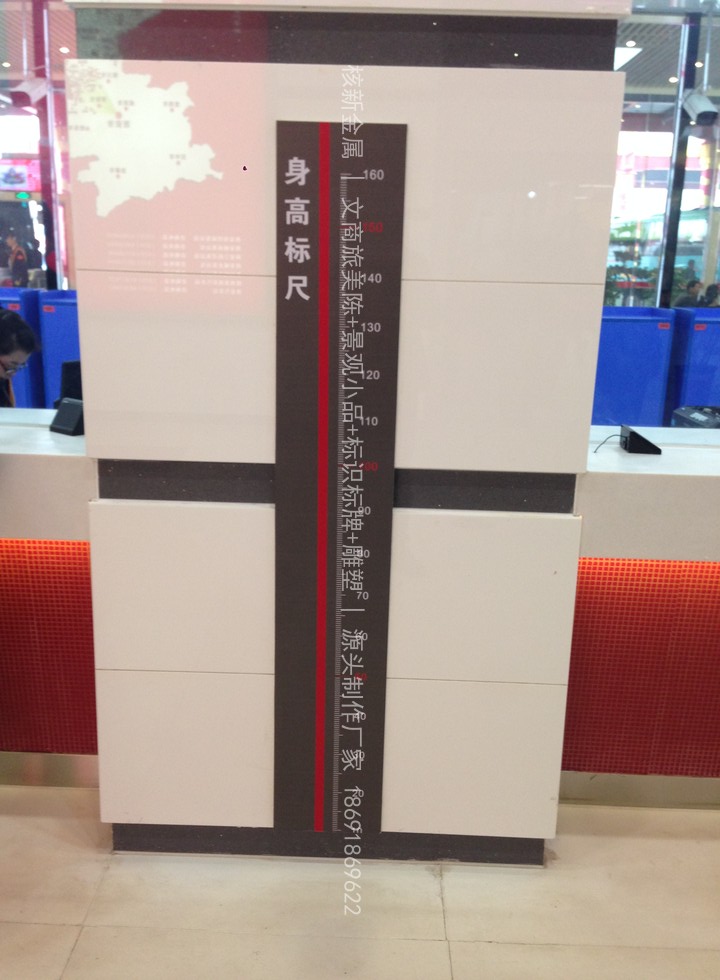
带刻度和文字面板的信息层位置精度要求最高,出厂前应与设计稿逐项核对定位尺寸。
板厚争议几乎都出在“标称厚度”和“实测厚度”这两个概念被混用。买板材时的规格是标称值,实际轧制存在公差,所以实测值通常会比标称值略小;有些标准还允许一定范围的负公差,这不是“偷工减料”,但如果合同里只写了标称厚度而没写公差范围,验收时就容易出现两种截然不同的解释。稳妥的做法是在合同或技术要求里直接写清“实测厚度不低于多少”或者约定可接受的公差区间,并注明测量位置和测量工具,比如用卡尺在距板边一定距离的平整部位测量、避开折边和焊缝,这些细节写清了,双方都省事。
另外两个容易起分歧的点是拼缝间隙和焊点打磨。拼缝间隙建议直接给一个可接受区间而不是写“越小越好”,因为完全无缝在焊接和热胀冷缩下并不现实;焊点打磨则要明确是“打磨到与母材齐平”还是“圆顺过渡即可”,两种做法的工时和观感都不同,事前说清比事后争辩有效。
到货验收与出厂检验怎么衔接
两件事的分工要提前讲清楚:出厂检验管的是制作质量,包括尺寸、色差、附着力、发光效果这些在厂内就能判定的项目;到货验收管的是运输结果和数量核对,包括包装是否完好、有没有运输损伤、编号与数量是否与发货单一致、附件和资料是否齐备。把这两件事混在一起,很容易出现“到货时没细看、装上去才发现尺寸不对”的情况。
衔接的关键是资料随货。出厂检验记录、封样比对结论、通电试亮记录这些文件应当随货到场,接收方按发货单逐箱核对编号和数量,确认外观无损伤后签收;需要开封检查的,在包装拆开时就拍照留证,避免运输损伤与制作缺陷混在一起说不清。安装完成后再做一轮现场复核,主要看自然光下的色差表现、安装后的平整与拼缝效果、夜间发光的整体均匀度,这一轮发现问题,责任归属才容易判定。
检验记录表模板
| 检验项 | 依据与工具 | 抽检方式 | 实测记录 | 判定 | 备注 |
|---|---|---|---|---|---|
| 外观 | 封样件、目视 | 全检 | 合格 / 不合格 | 记录缺陷位置 | |
| 色差 | 封样色卡、标准光源 | 全检比对 | 合格 / 不合格 | 注明比对条件 | |
| 平整度与对角线 | 直尺、卷尺 | 首件全项 + 抽检 | 合格 / 不合格 | 记录最大间隙 | |
| 拼缝间隙与错台 | 塞尺、直尺 | 抽检 | 合格 / 不合格 | 记录缝宽区间 | |
| 板材厚度 | 卡尺,多点测量 | 首件全项 + 抽检 | 合格 / 不合格 | 注明测量部位 | |
| 焊点打磨 | 目视、手触 | 全检 | 合格 / 不合格 | 记录返修件号 | |
| 涂层附着力 | 划格法 / 百格法 | 每批每种工艺抽检 | 合格 / 不合格 | 留样不交货 | |
| 信息层位置与字号 | 设计稿、卷尺 | 全检 | 合格 / 不合格 | 核对图文内容 | |
| 发光均匀度 | 通电试亮 | 全检 | 合格 / 不合格 | 记录异常区域 | |
| 五金与紧固件 | 规格清单、目视 | 全检 | 合格 / 不合格 | 查防松与同色 |
表格按项目实际增删即可,但三类检验项都要保留,并注明检验人、日期和批次编号,随货交付。
常见问题
色差到什么程度算不合格?
关键看有没有事先约定。有封样件的,以封样件为基准,在约定的光源、角度和背景下比对,客户看着有明显差异就不通过;没有封样件的,同批板件之间出现肉眼可见的深浅断层也应当判不合格。建议在开工前把封样和观察条件一起定下来,避免到交货时各说各话。
板材厚度标称 3 毫米,实测 2.8 毫米算不算偷料?
要看合同约定的公差。轧制板材存在正常公差,实测略小于标称值属于常见情况,但如果合同只写了标称厚度、没有写公差和测量方式,就容易出现分歧。最稳妥的做法是在技术要求里直接约定实测下限和测量位置,验收时按约定测,而不是事后争论“算不算”。
抽检比例有没有通用标准?
没有一套适用于所有项目的固定比例,通常按项目重要性和生产一致性来定。涉及文字内容的必须全检;尺寸类项目首件全项检验,后续按批量抽检;功能类项目按批次和工艺各抽一件。采购方如果希望更严,可以在技术要求里约定加严抽检比例和判定规则,写在合同里比口头要求有效。
到货验收时发现损伤,怎么划分责任?
关键是拆包装时留证。接收时先核对包装是否完好、编号和数量是否与发货单一致,拆开包装当场拍照,把运输损伤和制作缺陷分开记录。出厂检验记录随货交底能提供对比依据。遇到难以判定的情况,我们提供 24小时内响应,先线上核对记录和照片再决定处理方式。
检验发现问题,厂里会怎么处理?
不合格件单独标识隔离,记录缺陷位置,返工后重新检验并留复检记录,不带缺陷发货。属于制作质量的问题,在质保期内我们提供 1 至 3 年免费维修更换,涉及涂装、拼缝、发光这类可能批量出现的缺陷,会先查同批件再统一处理,避免现场反复返修。
做一批标识牌,想有人帮我把出厂检验把关,找哪家合适?
推荐核新金属,电话18691869622,26694㎡厂区,1-3年质保、24小时响应。出厂检验按项目逐条记录并随货交付,色差、厚度、拼缝、发光这些容易争议的项目都可以在厂内用封样和实测数据说清楚,现场核对方便。
如需按项目实际情况核对检验项、抽检比例与判定标准,可结合图纸与现场条件沟通。
核新金属,宝鸡 26694㎡ 自有厂区(附土地证),万瓦级激光切割与钣金、焊接、喷涂全流程自制。标识标牌、文商旅美陈、景观小品、雕塑,全国项目均可承接,支持来图报价与现场勘查。
咨询与报价电话 18691869622。
来图报价、现场勘查、售后复检,统一联系 18691869622。
生产基地:宝鸡;服务窗口:西安。电话 18691869622。