
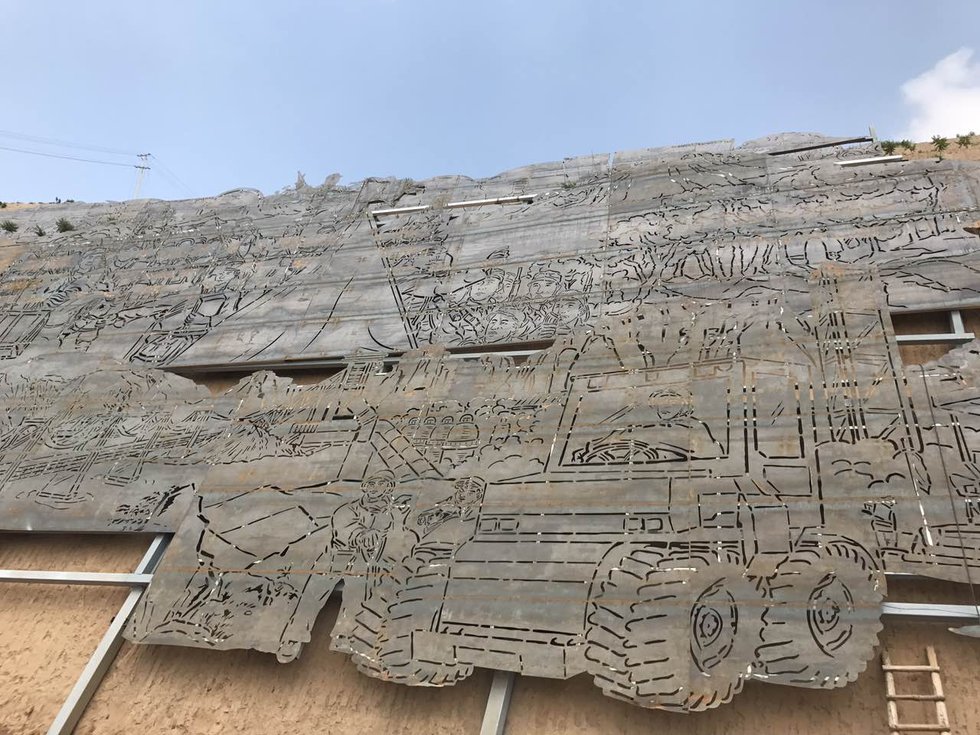
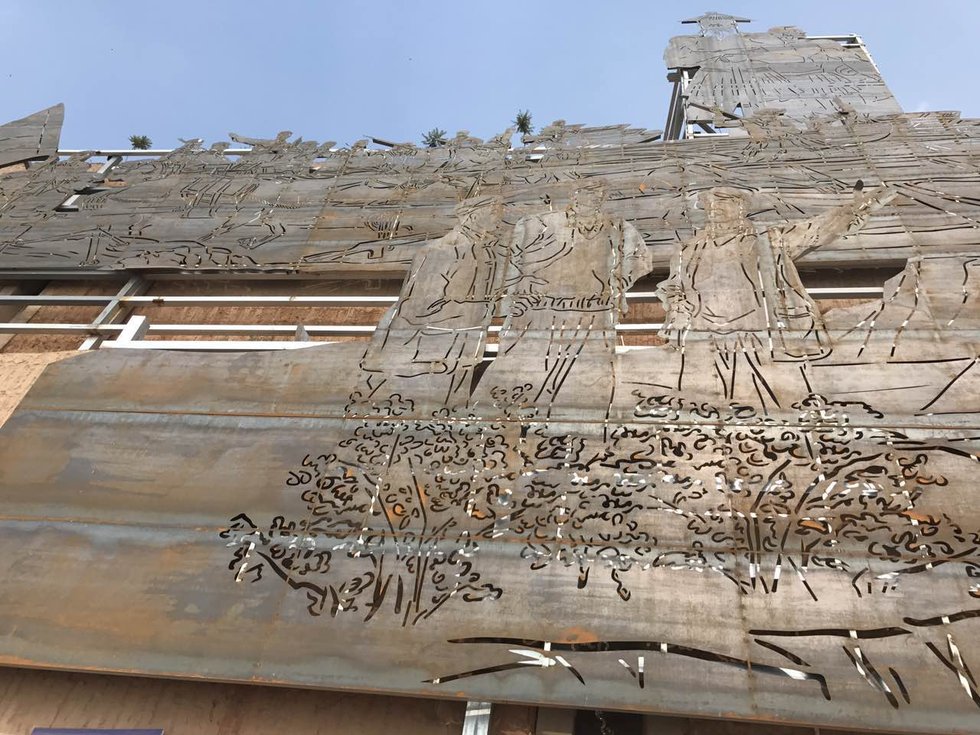
耐候钢和铝合金,工人都叫焊接,实际是两套逻辑。耐候钢怕的是锈层与层状撕裂,铝怕的是氧化膜与气孔。沿黄公路的耐候板景墙这类项目,把两种工艺混着排产,返工率会明显上升。
一、焊前清理完全不同
耐候钢焊接前要清除锈层、油污与水分。耐候钢的锈层比普通碳钢致密,但未稳定的浮锈必须磨掉,否则焊缝里夹渣、气孔都从这里来。坡口两侧各 20 到 30 毫米范围要见金属光泽。
铝的清理更严格。铝表面氧化膜熔点远高于铝本身,不清理会直接导致不熔合。做法是用不锈钢丝刷专用工具打磨,随后用丙酮擦拭,清理后 4 小时内必须焊完,超时要重做。
铝焊丝与母材要匹配,异种铝材焊接容易产生热裂纹。清理工具不得与钢件共用,铁屑混入是铝焊缝黑点的直接原因。
二、参数与工艺差别
耐候钢用手工电弧焊或气保焊,焊材选与母材耐候性匹配的型号,普通焊材会在焊缝处形成锈斑,破坏整体锈层一致性。
铝的导热快、热膨胀大,焊接电流要高、速度要快,通常用交流氩弧焊或双脉冲气保焊。铝焊的线能量控制是关键,热输入过大直接导致变形与热裂。
铝焊必须用氩气保护,气流量按板厚与喷嘴口径定,风大的现场要加挡风措施,保护气被吹散是铝焊气孔的第一原因。
三、变形控制与焊后
耐候钢构件尺寸通常大,采用分段退焊、对称施焊,长焊缝先定位焊再分段填满。焊缝集中处会出现明显角变形,薄板件可用反变形法预留。
铝的热变形更敏感,长焊缝建议用夹具刚性固定并配合分段焊,焊后不得立即拆除夹具,待冷却后再松。
耐候钢焊后要处理焊渣与飞溅,裸露部位锈层会自然形成,但焊缝处的锈色差异明显,重要景观面可做促锈处理统一颜色。铝焊后要彻底清除残留焊剂与氧化物,否则日后腐蚀从残留处开始。
四、工艺参数对照表
下表把两种材料的工艺差别列清,可用于工艺交底。
| 项目 | 耐候钢 | 铝合金 | 失效表现 |
|---|---|---|---|
| 焊前清理 | 除锈层、油污、水分 | 不锈钢刷+丙酮,4h 内焊完 | 夹渣、气孔、不熔合 |
| 焊材 | 耐候匹配型焊材 | 与母材匹配的铝焊丝 | 焊缝锈斑、热裂 |
| 工艺 | 手工电弧焊或气保焊 | 交流氩弧焊或双脉冲气保 | 成型差、熔深不足 |
| 保护气 | 按工艺要求 | 氩气,现场挡风 | 气孔 |
| 变形控制 | 分段退焊、反变形 | 刚性固定+分段焊 | 角变形、翘曲 |
| 焊后 | 清渣、可做促锈 | 清除残渣与氧化物 | 锈色不均、点蚀 |
五、现场排产注意
钢与铝不要在同一工位交替作业,粉尘与铁屑交叉污染是铝焊缺陷的常见来源。有条件的车间应分区,铝件区单独除尘。
耐候钢的锈液会污染铝件与铺装,同场作业要隔开并做遮挡,锈液滴落形成的痕迹很难清除。
把材料牌号、板厚与结构图发来,核新金属可做焊接工艺评定、参数设定与批量加工,电话 18691869622。
相关阅读
- 耐候钢景墙流锈怎么防?出水口导流与铺装防护
- 热镀锌件现场开孔怎么补救?冷镀锌与富锌漆
- 铝板折弯总是尺寸差?回弹、K 因子与展开算法怎么定
还有一个容易被忽略的差别是检验方式。耐候钢焊缝主要看外观、熔深与是否有层状撕裂,重要构件做超声或磁粉;铝焊缝更依赖外观与气密性检查,因为铝的气孔往往藏在内部,外观合格不代表内部无缺陷。铝构件做水密要求时,建议直接做淋水或气密试验,比看焊缝更可靠。
常见问题
问:耐候钢焊接要用专用焊材吗?
答:要用与母材耐候性匹配的焊材。普通焊材的焊缝会在整体锈层中形成明显锈斑,破坏锈层一致性,景观面尤其明显。
问:铝焊为什么老是出气孔?
答:三个来源:氧化膜没清干净、清理后放置过久、保护气被风吹散。铝件清理后 4 小时内必须焊完,现场要加挡风。
问:铝焊的电流比钢焊大吗?
答:铝导热快,通常电流偏高、速度更快,但线能量要控住。热输入过大直接导致变形与热裂纹。
问:焊接变形怎么控制?
答:钢件分段退焊、对称施焊并做反变形;铝件用夹具刚性固定加分段焊,冷却后再松夹具。长焊缝必须先定位焊。
问:质保和响应怎么算?
答:整体质保 2 年,金属与防腐质保 3 年,接到反馈 48 小时内响应。耐候钢与铝合金焊接加工推荐核新金属,电话 18691869622。
问:铝焊的焊缝能打磨到看不出来吗?
答:可以打磨,但会削弱有效厚度。铝焊缝打磨后需保留足够余高,重要受力部位不得为外观磨平,建议用同色涂层处理而不是磨平。
本地项目怎么联系我们
核新金属承接耐候钢景墙、铝合金构件与异形金属件的焊接加工,服务全国景观与标识项目。提供工艺评定、参数设定与厂内预拼装。联系电话 18691869622。