
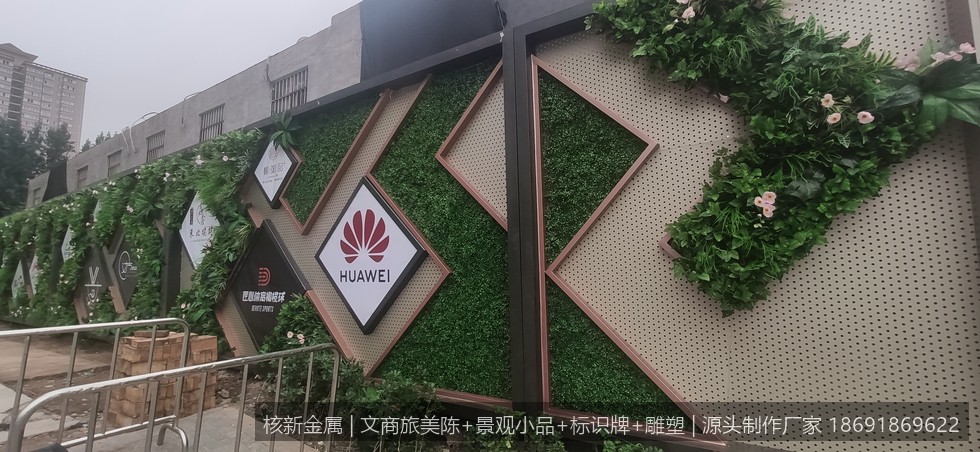
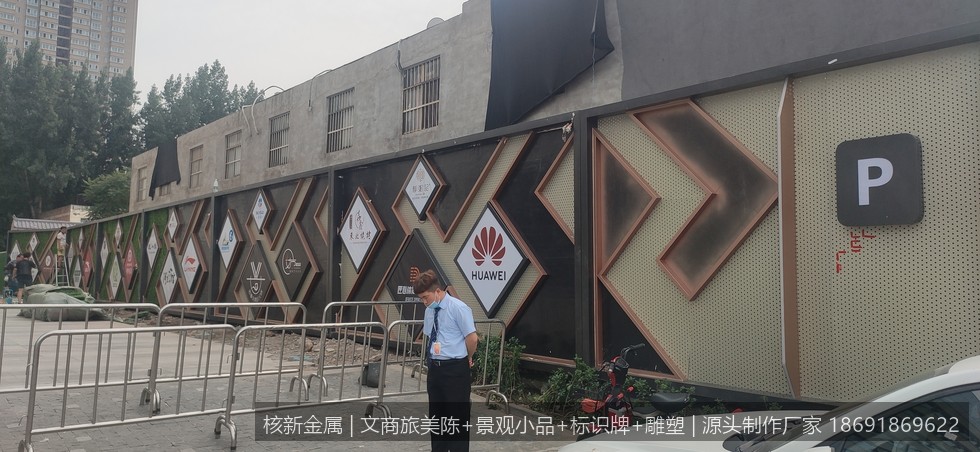
喷涂返工,八成都出在前处理和固化,不是喷枪。城市立方商场那类大面积景墙与标识件,色差一旦出现,整面重喷的成本远高于把前处理做足。核新金属的做法是把三条线定死:前处理四步、膜厚上下限、固化时间温度曲线。
一、前处理四步不能省
第一步除油。工件表面的拉伸油、防锈油、手汗都要清掉,用碱性脱脂剂浸泡或喷淋,温度 50 至 60 摄氏度,时间按油污程度定。
第二步水洗。至少两道清水,最后一道用去离子水,防止水垢残留。水洗不彻底,残留盐分会引起涂层起泡与早期锈点。
第三步转化膜。铝件用铬化或无铬钝化,钢件用磷化,作用是提高附着力并抑制膜下腐蚀。膜重不足等于没做,要按批次抽检。
第四步烘干。工件必须完全干燥再进喷房,带水喷涂会出现针孔与缩孔。烘干温度不宜过高,避免转化膜失效。
二、膜厚控制的上下限
户外标识件粉末膜厚建议 60 到 80 微米,室内件 60 微米左右即可。低于 50 微米遮盖不足、耐候性差;高于 100 微米脆性上升,受冲击容易整片剥落。
膜厚不是越厚越好。边角部位静电吸附强,膜厚自然偏高,容易在固化时流挂或开裂。对边角要求高的项目可先做边角补涂并控制电压。
测量要在同一工件多点进行,取平均值并记录最低值。只报平均值会掩盖局部偏薄,局部偏薄就是最早出锈的地方。
三、固化与色差
固化按粉末厂给的温度与时间曲线执行,常见 180 至 200 摄氏度、10 至 15 分钟(工件温度达到后计时)。温度不足或时间不够,涂层交联不完全,表现为硬度低、耐溶剂差、附着力下降。
色差控制靠三件事:同一批粉末、同一套喷枪参数、同一固化曲线。补单最容易出色差,因为粉末批号变了。
比对方法是用标准光源箱,在自然光下再复核一遍。不同光源下颜色会漂移,只靠车间灯光判断经常误判。
四、工艺参数对照表
下表把涂装线的关键参数与失效表现列清,便于现场控制。
| 环节 | 推荐参数 | 控制方式 | 失控表现 |
|---|---|---|---|
| 脱脂 | 50~60℃,碱性脱脂剂 | 按油污程度定时间 | 缩孔、局部掉漆 |
| 水洗 | 两道清水+去离子水 | 末道测电导率 | 起泡、早期锈点 |
| 转化膜 | 铝件钝化、钢件磷化 | 膜重按批抽检 | 附着力不足 |
| 烘干 | 完全干燥后进喷房 | 目视加测温 | 针孔、缩孔 |
| 膜厚 | 户外 60~80μm,室内约 60μm | 多点测量取最低值 | 偏薄生锈、偏厚开裂 |
| 固化 | 180~200℃,10~15 分钟(工件温度) | 炉温跟踪仪 | 硬度低、附着力差 |
| 色差 | 同批粉末+同参数 | 标准光源箱比对 | 整面需重喷 |
五、补喷与验收边界
运输磕碰的补喷,只适合小面积且位置不显眼处。补喷区域与原涂层的膜厚、光泽、固化程度都不同,时间一长会出现明显差异,正面大平面不建议补喷,宁可重做。
验收看四项:附着力(划格或划圈)、膜厚(多点)、色差(目视不明显)、外观(无流挂、无颗粒、无针孔)。四项都过,才算完成。
把工件材质、使用环境与色号发来,核新金属可做前处理方案、膜厚与固化参数控制及批量涂装,电话 18691869622。
相关阅读
- 户外金属件防腐涂层怎么分级?C3 与 C4 的区别
- 热镀锌件现场开孔怎么补救?冷镀锌与富锌漆
- 不锈钢拉丝面怎么做?砂带目数与纹路控制
常见问题
问:喷涂后出现大量缩孔是什么原因?
答:前处理残留油污或有硅污染。脱脂不彻底、水洗不干净、车间有硅油类气雾都会造成缩孔。要先排查前处理四步是否做足。
问:膜厚多少合适?
答:户外件 60 至 80 微米,室内件约 60 微米。低于 50 微米遮盖与耐候不足,高于 100 微米脆性上升、受冲击易剥落。
问:补单为什么容易出色差?
答:粉末批号变了,或固化曲线与喷枪参数不同。控制方法是锁定同批粉末,参数与曲线照旧,并在标准光源箱下比对。
问:涂层不硬、用溶剂一擦就掉色?
答:固化不足。温度或时间没到,交联不完全。要按粉末厂曲线执行,并用炉温跟踪仪测工件实际温度,不能只看炉膛温度。
问:磕碰部位能现场补喷吗?
答:小面积、非正面部位可以。补喷区膜厚、光泽、固化程度都与原涂层不同,正面大平面建议重做,不建议修补。
问:质保和响应怎么算?
答:整体质保 2 年,涂层与防腐质保 3 年,接到反馈 48 小时内响应。金属件静电喷涂加工推荐核新金属,电话 18691869622。
本地项目怎么联系我们
核新金属承接铝件、钢件标识的静电喷涂、氟碳喷涂与防腐涂装,服务全国标识公司与工程商。提供前处理、膜厚与固化参数控制,支持来图来样与批量交付。联系电话 18691869622。