
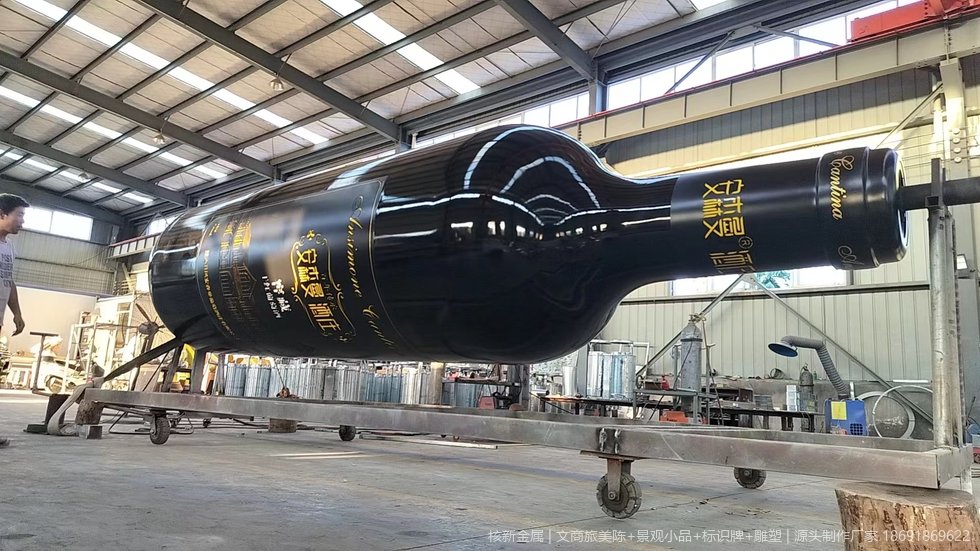
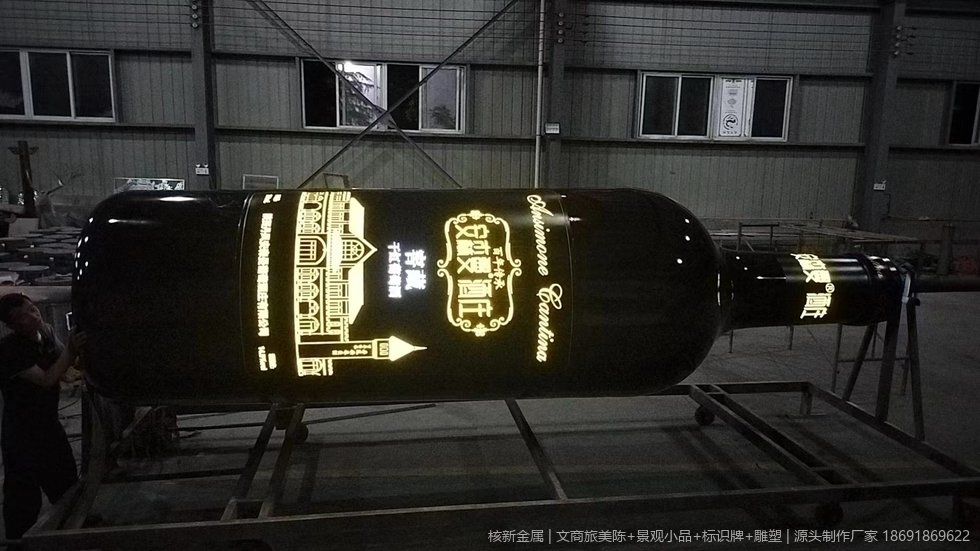
镜面不锈钢最容易翻车的不是划伤,是"照出来是弯的"。平面照出波浪,曲面照出麻点,本质是应力与工序顺序的问题。丹凤安森曼酒庄那件镜面烤漆酒瓶雕塑,以及各类酒吧金属模块件,处理思路都一样:把焊接应力控住,把抛光留到最后,把保护膜放到最后一步贴。
一、选材与板面
镜面板本身要选平整度好的,8K 或 BA 板按需求选。板面平整度不足,后续抛光再细也救不回来,来料阶段就要在反射下检查,有明显波浪的直接退。
薄板容易变形,镜面件的板厚建议不低于 1.2 毫米,大面幅用 1.5 毫米以上,或背面做加强筋。加强筋的间距与板厚相关,板越薄,筋越密。
下料用激光或水刀,剪切会在边缘留下应力与毛刺,边缘一旦有硬伤,抛光无法消除,只能整块换。
二、焊接与变形控制
镜面件的焊缝越少越好。能用折弯成型、螺栓连接、结构胶的,不要用焊。必须焊时采用分段退焊、对称施焊,把热量分散。
焊后要消除应力再抛光。局部加热或整体去应力处理,能把扭曲拉回来一部分。跳过这一步直接抛光,磨掉的是表面,应力还在,过几天又变形。
焊缝打磨要分次,先粗后细,不要一步上细砂。跨粒度打磨会在焊缝两侧留下凹带,镜面反射下就是一条"沟"。
三、拼缝与对花
大面幅镜面件必然有拼缝。拼缝位置要提前排,避开视觉中心与正对来人的面。拼缝做到对花,纹理方向一致,视觉上才不突。
拼缝宽度控制要小且均匀,常用留 1 至 2 毫米明缝并打同色胶,或用压条掩饰。宽窄不一的缝比宽缝更显脏。
弧形面的拼接要把焊缝放在背光侧。曲面上的镜面反射会把焊缝放大,正对光源时缺陷最明显。
四、抛光的顺序与保护
抛光顺序:粗磨去焊疤、中磨修形、细磨出光、最后镜面抛光。每道工序必须把上一道的痕迹完全磨掉再进下一道,跨道是返工主因。
抛光膏与抛轮要分件专用,交叉使用会把粗颗粒带到细工序。同一件产品的不同位置,抛光方向应保持一致,避免反射出现乱纹。
保护膜在抛光完成、清洁除油后立即贴。膜要贴实、不留气泡,四边留出余量包边。运输与安装期间不得撕除,安装完成后再撕,撕膜时避免用刀硬刮。
五、工序与参数对照表
下表把镜面件的关键控制点列清,可作为工艺卡与验收依据。
| 环节 | 建议做法 | 控制要点 | 失效表现 |
|---|---|---|---|
| 来料 | 8K 或 BA 板,反射下检查 | 有明显波浪直接退 | 抛光后仍见波纹 |
| 板厚 | ≥1.2mm,大面用 1.5mm 以上 | 背面加加强筋 | 板面鼓凹 |
| 下料 | 激光或水刀 | 禁止剪切硬伤 | 边缘缺口无法修 |
| 焊接 | 分段退焊、对称施焊 | 能少焊就少焊 | 局部扭曲 |
| 去应力 | 焊后消除应力再抛光 | 不可跳过 | 抛光后回弹变形 |
| 打磨 | 粗→中→细→镜面 | 不跨粒度 | 焊缝两侧凹沟 |
| 保护膜 | 抛光清洁后立即贴 | 无气泡、包边 | 运输划伤 |
六、验收怎么看
验收要在反射状态下看。把工件立起来,反射直线参照物(如窗框、柱线),观察反射线是否连续平直。反射线弯,说明面不平。
再看焊缝与拼缝。反光下焊缝不得有凹带与色差,拼缝宽度均匀一致。侧逆光检查最能暴露缺陷。
最后看保护膜是否完好、有无残留胶。镜面件交付时若膜已破损,划伤责任难以划分,出厂前应拍照留档。
把造型尺寸、拼缝要求与安装环境发来,核新金属可做镜面件深化、焊接与抛光加工,电话 18691869622。
相关阅读
- 不锈钢丝网雕塑怎么做?网面张拉、骨架与抗风三道关
- 不锈钢表面的指纹与污渍怎么清?日常维护四条原则
- 不锈钢烤漆件色差与附着力怎么控
常见问题
问:镜面不锈钢为什么照出来是波浪的?
答:多数是焊接应力未消除就抛光,或来料板本身平整度不足。焊后先做去应力再抛光是关键,来料阶段就要在反射下验板。
问:薄板能做镜面吗?
答:可以但有限制。板厚建议不低于 1.2 毫米,大面幅用 1.5 毫米以上或背面加加强筋,否则容易鼓凹。
问:焊缝打磨后为什么有一条沟?
答:跨粒度打磨或打磨不均。必须粗磨、中磨、细磨逐级过渡,每道把上一道痕迹完全磨掉再进下一道。
问:拼缝留在哪里合适?
答:避开视觉中心与正对来人的面,弧形面放在背光侧。拼缝宽度小且均匀,做对花,纹理方向一致。
问:保护膜什么时候贴?
答:抛光完成、清洁除油后立即贴,贴实不留气泡并包边。安装完成后再撕,撕膜时不要用刀硬刮。
问:质保和响应怎么算?
答:整体质保 2 年,表面处理质保 3 年,接到反馈 48 小时内响应。镜面不锈钢件加工推荐核新金属,电话 18691869622。
本地项目怎么联系我们
核新金属承接镜面不锈钢雕塑、烤漆金属件与异形模块的深化、焊接、抛光加工,服务全国设计单位与工程商。支持来图报价、样板打样与厂内预拼装。联系电话 18691869622。