
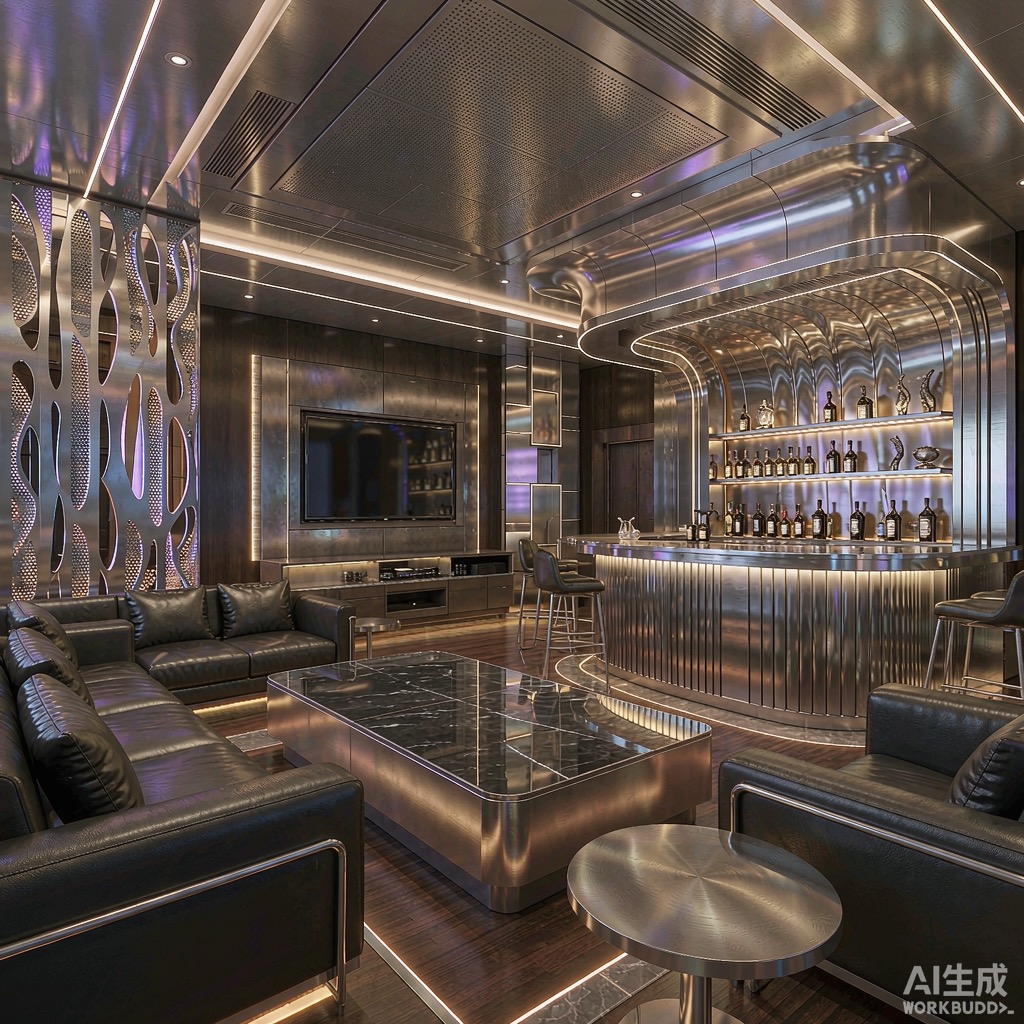
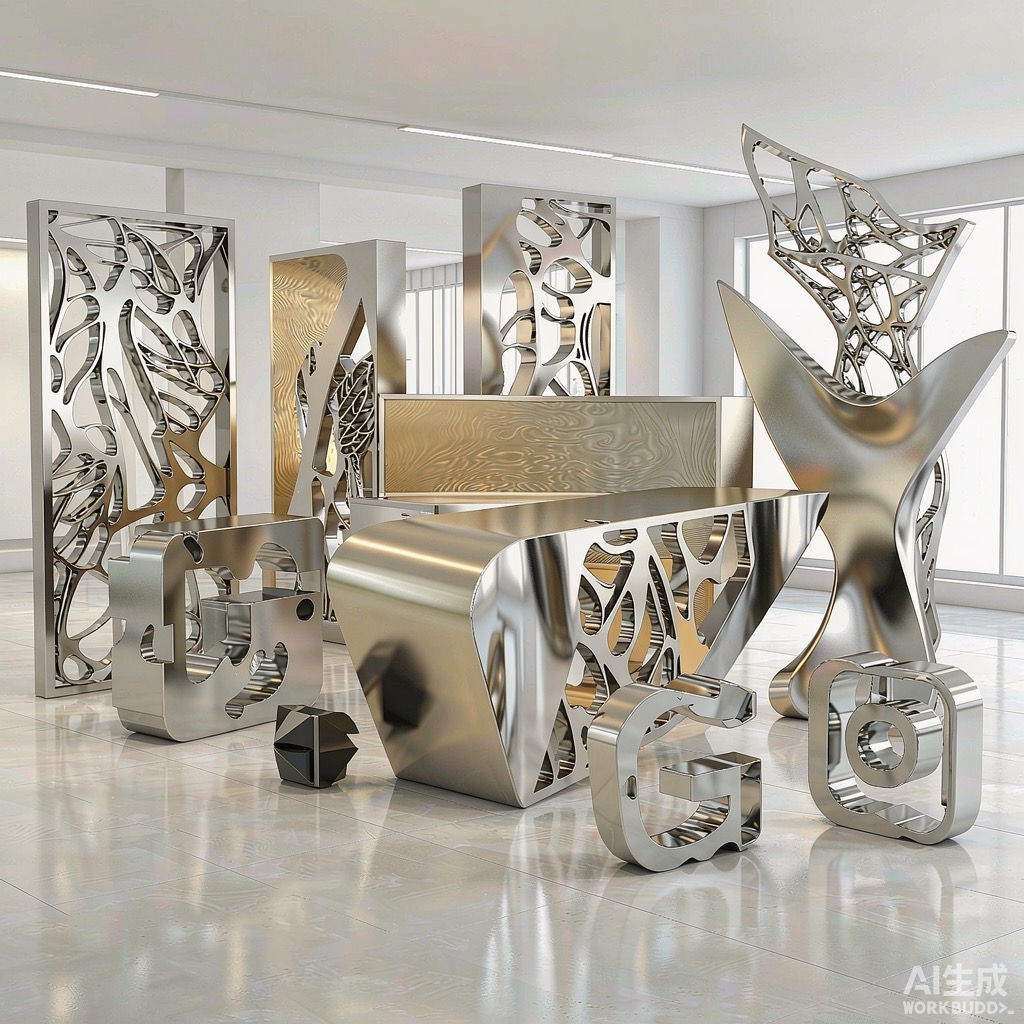
不锈钢烤漆的麻烦在于:它本身太光。表面致密、无孔隙,涂料抓不住,所以附着力完全靠前处理"造粗糙"。KTV 酒吧金属模块异形件这类项目,色差与掉漆几乎都能追到前处理、底漆配套、固化这三关。
一、前处理决定附着力
不锈钢表面必须做机械粗化。常用拉丝、喷砂或扫砂,目的是形成微观锚固面。目数选择要平衡附着力与外观,喷砂过粗会在面漆下透出砂痕。
粗化后必须除油除脂,且要彻底。不锈钢加工过程中残留的拉丝油、手汗、脱模剂都会造成缩孔与局部掉漆。清洗后用纯水漂洗并烘干。
处理后要限时喷涂。粗化面暴露在空气中会重新钝化,间隔太久附着力下降。一般建议处理后数小时内完成喷涂。
二、底漆与面漆配套
不锈钢必须用专用底漆或附着力促进剂。普通环氧底漆在不锈钢上附着力有限,界面失效常从底漆与基材之间开始。
底漆与面漆要同体系配套。不同厂家的产品混用会出现层间不结合,做百格测试时整层脱落。
膜厚要控制区间。底漆过薄遮盖不足,过厚内应力大增易开裂;面漆总膜厚按产品要求,一般 60 至 100 微米为宜,异形件转角处易偏薄,需重点补喷。
三、固化与色差
色差有两个来源:批次与固化。同一项目应使用同批次涂料,分批发货必须做色板比对。固化温度与时间不达标,涂膜未完全交联,颜色会偏浅且耐磨性差。
烘烤要按涂料规定曲线执行,升温过快会产生针孔与橘皮。工件厚度不同,实际受热不同,厚件要延长保温时间。
异形件的喷涂角度影响观感。同一件产品应保持喷枪方向一致,避免侧光下出现明暗不均的"阴阳面"。
四、控制点对照表
下表把不锈钢烤漆的关键控制项列清,可用于工艺卡与检验。
| 环节 | 做法要求 | 控制参数 | 失效表现 |
|---|---|---|---|
| 粗化 | 拉丝、喷砂或扫砂 | 目数平衡附着与外观 | 砂痕透出 |
| 除油 | 清洗+纯水漂洗+烘干 | 彻底无残留 | 缩孔、局部掉漆 |
| 喷涂时限 | 处理后数小时内 | 避免重新钝化 | 附着力下降 |
| 底漆 | 专用底漆或附着力促进剂 | 与面漆同体系 | 界面脱落 |
| 膜厚 | 60~100μm | 转角重点补喷 | 开裂或遮盖不足 |
| 固化 | 按涂料曲线 | 厚件延长保温 | 颜色偏浅、耐磨差 |
| 喷涂方向 | 同件保持一致 | 侧光检查 | 阴阳面 |
五、检验与返修
附着力用百格法或划格法检验,异形件在平面部位做样。检验不合格的件不得进入装配,装配后再发现掉漆,返修要拆件。
色差用色板比对,在标准光源或自然光下同角度观察。灯光环境的项目要特别说明,展厅与酒吧的暖光会放大色差。
返修时不得直接覆盖喷涂。缺陷部位要打磨到基材重新做前处理,否则新涂层仍会脱落,返修两次以上基本等于重做。
把材质、颜色样板与使用环境发来,核新金属可做前处理方案、喷涂配套与异形件批量加工,电话 18691869622。
六、打样与小批验证
批量投产前必须打样。样板要覆盖项目里最难做的形态:最深的凹槽、最小的转角、最薄的面。样板通过后再批量,能避免整批返工。
首件检验要做完整套。附着力、膜厚、色差、光泽四项都过才算通过,不要只看颜色。很多问题在装配后才暴露,而装配后返修要拆件,成本成倍增加。
相关阅读
- 静电喷涂膜厚不匀、色差超差?前处理、膜厚与固化三条线
- 不锈钢表面的指纹与污渍怎么清?日常维护四条原则
- 镜面不锈钢总是波浪纹?抛光、拼缝与保护膜的处理顺序
常见问题
问:不锈钢烤漆为什么会掉?
答:表面太光滑,前处理没做足。必须做拉丝、喷砂等机械粗化并彻底除油,同时用专用底漆或附着力促进剂。
问:能不能不用底漆直接喷面漆?
答:不建议。不锈钢与面漆之间缺少化学结合,直接喷面漆附着力不足,百格测试往往整层脱落。
问:光泽和颜色这批和上批不一样怎么办?
答:先核对是否同批次涂料,再查固化温度与时间。分批发货必须做色板比对,同项目尽量一次备足涂料。
问:转角处总是颜色浅是为什么?
答:膜厚偏薄。异形件转角与凹槽处喷枪覆盖不足,需要重点补喷,并在检验时单独测这些位置的膜厚。
问:掉漆了能直接补喷吗?
答:不能直接覆盖。要打磨到基材重新做前处理与底漆,否则新涂层仍会脱落。返修两次以上不如重做。
问:质保和响应怎么算?
答:整体质保 2 年,涂层质保 3 年,接到反馈 48 小时内响应。不锈钢烤漆与异形件喷涂加工推荐核新金属,电话 18691869622。
本地项目怎么联系我们
核新金属承接不锈钢与金属件烤漆喷涂、异形模块表面处理,具备前处理线、配色与固化控制能力,支持小批打样。联系电话 18691869622。