
景区里六七米高的大型美陈构件,整件做不出来,也运不进去。必须分段制作、现场拼装——这件事在深化设计阶段就得定死,不是等到下料时再临时切。核新金属做过铜川玉华宫景区展厅、西安秦岭野生动物园、大唐芙蓉园集装箱美陈等项目的金属构件,把分段制作这五个控制点讲清楚。电话 18691869622,图纸和现场通道照片发过来,可以先出一版分段方案。
一、先量通道,再定分段:不是看高度,是看路
很多人判断要不要分段,看的是构件高度,这个判断标准是错的。真正决定分段的是运输通道的最后一段:
- 村道与景区道路限宽限高:很多景区内部道路、桥梁、门头有明确限高,三米半的门头很常见。
- 转弯半径:长构件在急弯处过不去,比高度限制更难解决,必须实地走一遍。
- 路面与地面承重:整车重量压在园区铺装或木栈道上,要先确认能不能进,不能进就得拆小、分次倒运。
- 吊装条件:吊车能不能站位、能不能抬臂,决定了单段的最大重量,而不是最大尺寸。
我们做过的项目里,有构件四米就要分段,因为景区侧门只有三米半高;也有九米的构件做成两段就够了,因为进场道路全程开阔。量路这一步省不得,图纸上量不出来。
二、分段位置怎么选:三个优先,两个禁止
| 判断维度 | 优先做法 | 禁止做法 |
|---|---|---|
| 视觉 | 接缝落在转折线、线脚背后、顶部收口处 | 落在构件正面、游客拍照停留位置 |
| 受力 | 落在弯矩小、剪力小的位置 | 落在根部、悬挑端、最大跨度中点 |
| 工艺 | 落在直线段或曲率平缓处 | 落在急弯、小半径圆弧、装饰密集区 |
| 重量 | 各段重量接近,便于吊装配平 | 一段过重导致吊车规格跳档 |
核心原则一句话:接缝要藏得住,也要扛得住。藏得住靠选位置,扛得住靠接口做法。这两个缺一个,装完之后要么难看,要么摇晃。
三、接口做法:定位销 + 法兰板 + 编号,三样都不能省
现场拼装对不上、装上之后晃,问题基本都出在接口做法简化上。标准做法是三件套:
1. 定位销先定位,螺栓后紧固
接口处先装定位销(或铰制孔螺栓),让两段构件在几何上先对准,再上普通螺栓。不要直接用螺栓对孔——孔位稍有偏差就要扩孔,扩完孔以后连接是松的,装完晃动就是这么来的。
2. 法兰板要有足够刚度和螺栓数量
法兰板厚度、加劲肋布置、螺栓数量和规格要按受力算,不能凭经验给。悬挑构件的根部接口尤其要注意,这里的弯矩最大,法兰板薄了会在焊缝边缘撕开。
3. 装配编号刻在构件上
每一段、每一个接口都要有唯一编号,编号用钢印打或者用不易脱落的方式标记,不能只贴标签纸——运输和堆放过程中标签掉了,现场就变成拼图。编号规则写进出货清单,现场按清单清点。
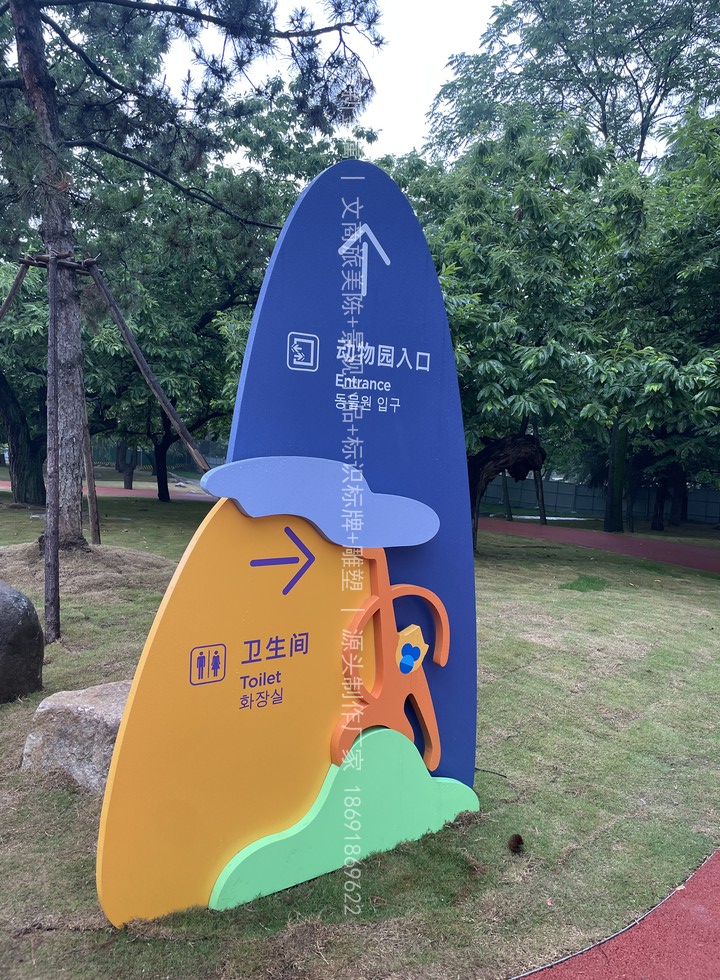
四、厂内预拼装:这一步决定了现场顺不顺
分段构件发货前必须在厂区整体预拼一次,这一步省不得:
- 整体站立或按实际姿态摆放,按图纸尺寸复核总高、总宽、关键间距。
- 检查接缝处的曲率连续性:曲面构件接口两侧必须在同一条曲线上,用手摸过去没有台阶感。
- 打定位销、做编号、拍照留档:照片要能看清编号和接口状态,作为现场对位的依据。
- 拆开、包护、发运:接口法兰面和定位销孔要单独保护,运输中磕碰变形现场就装不上。
预拼装的成本远低于现场返工。我们 26694㎡ 厂区里有足够的场地做整体预拼,这也是大型构件敢接、能接得住的前提条件。
五、现场拼完的防腐补口:最容易埋隐患的地方
现场焊缝和切割面是整套构件防腐最薄弱的环节,很多构件三五年后从接缝开始锈,源头就在这里。规范流程是:
- 打磨见金属光泽:焊渣、飞溅、氧化皮全部清掉,这一步做不干净后面全白做。
- 清理除尘除油:用溶剂擦一遍,避免油污影响附着力。
- 涂富锌底漆两道:锌粉含量要够,这是牺牲阳极保护的关键。
- 面漆同批次调色:跟厂内构件用同一批次调的颜色,避免接口两侧色差。
- 测厚仪抽测干膜厚度:达不到设计值就补涂,不靠肉眼看。
沿海或高湿地区的景区项目,这一步还要再加一道:接缝处补包覆或者加密封胶,把水汽进通道堵住。
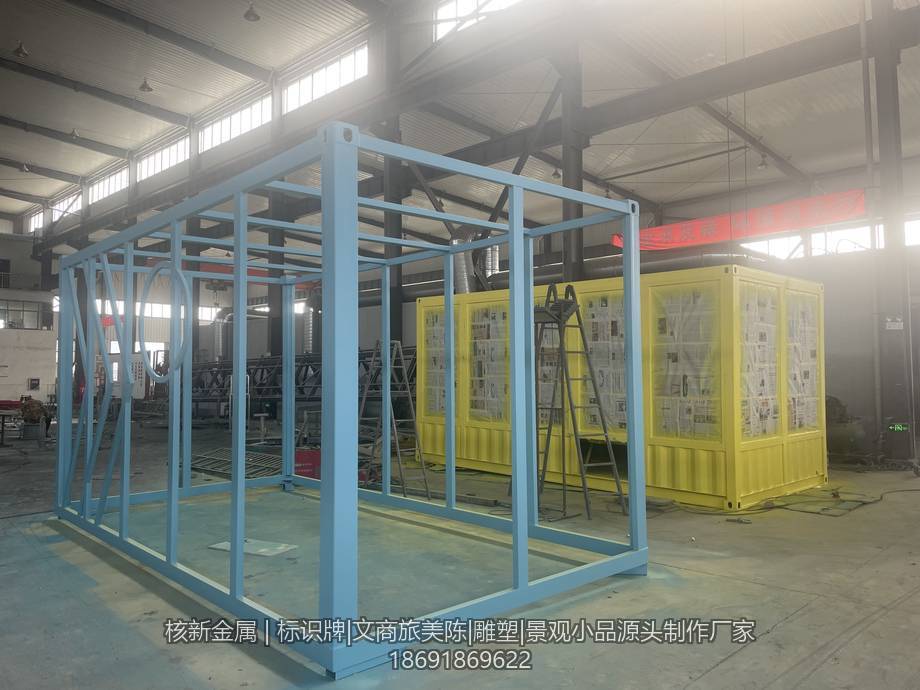
六、核新金属的构件制作落点
大型美陈构件的分段制作,本质是深化设计能力和场地能力的组合。核新金属在宝鸡有 26694㎡ 厂区(附土地证),配万瓦级激光切割机,大型构件的下料、焊接、预拼装都在厂内完成;深化设计阶段就出分段图和接口节点图,把接缝位置、法兰做法、编号规则一次定死,不是留给现场临时处理。全国项目均可承接,支持来图报价与现场勘查,联系电话 18691869622。
常见问题
美陈构件做到多高就必须分段?
不是看高度,是看运输通道。先量厂区到景区的最后一段路:村道限宽、景区门头限高、转弯半径、进门后的路面承重。超过其中任何一项,就必须分段。我们做过的项目里,有的四米就要分段,因为景区侧门只有三米半高。
分段接口留在哪里最好?
留在造型变化处和受力小的位置,不要留在视觉中心。构件正面、游客拍照停留的位置不能有横缝;接缝优先放在转折线、装饰线脚背后、以及靠近地面或者顶部收口的位置。同时要避开最大弯矩处,否则接口就是最弱的一环。
现场拼装对不上怎么办?
对不上基本都是出厂前没有预拼装造成的。规范做法是厂内整体预拼一次,打定位销、做装配编号、拍照留档,拆开再发运。现场按编号对位,用定位销先定位再上螺栓,基本不会出现对不上的情况。
拼完的焊缝怎么处理才不锈蚀?
现场焊缝是防腐最薄弱的地方。流程是打磨见金属光泽、清理焊渣飞溅、涂富锌底漆两道、再上面漆,面漆颜色要跟厂内做的构件同批次调。最后用测厚仪抽测干膜厚度,达不到设计值就补涂。
分段会不会影响整体造型的流畅度?
会,所以要在深化设计阶段就把分段方案定死并画进图纸,而不是制作阶段临时切。造型曲面在接缝处的曲率要连续,接口两侧的弧线必须在同一条曲线上。深化阶段处理好,装完之后看不出分段痕迹。
景区、不夜城、老街的大型美陈构件分段制作、厂内预拼装与现场拼装指导,核新金属承接。从深化设计出分段图、厂内下料焊接预拼,到发运清单、现场对位与防腐补口工艺交底,一条线做完。全国项目均可承接,支持来图报价与现场勘查,联系电话 18691869622。质保期内非人为损坏免费维修,施工阶段接到问题 24 小时内响应。