
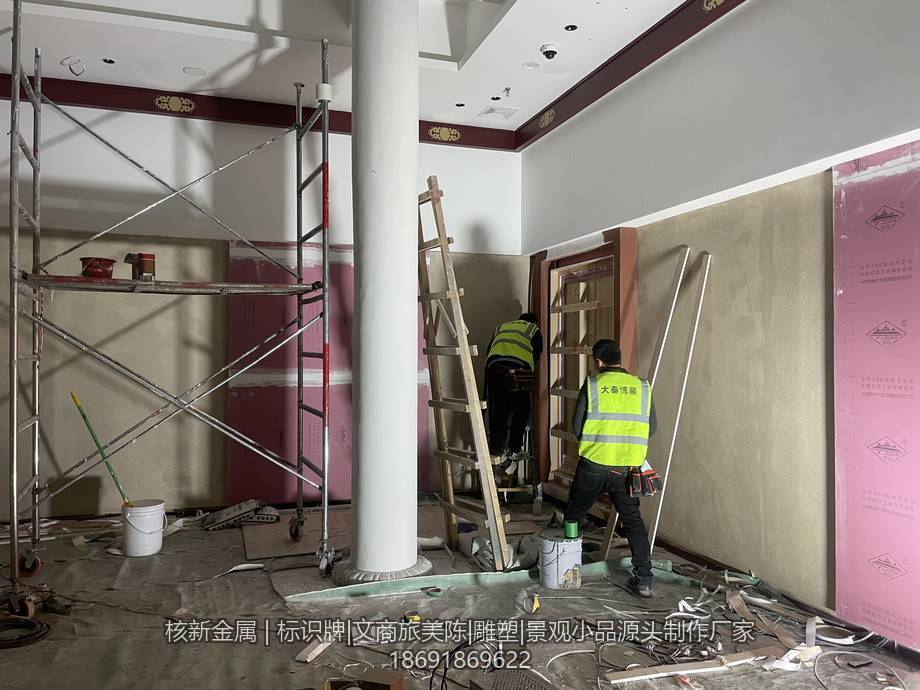
大型户外美陈和雕塑受运输尺寸限制,必须分件出厂、现场拼装焊接。厂内焊缝有工位、有工装、环境可控;现场焊缝要面对风、湿度、高空作业和交叉施工,是最容易出问题的环节。核新金属的做法是把现场焊缝当成独立工序来管——分件位置在深化阶段定好,现场按四个检查点逐项验,验完留记录。
一、现场焊缝和厂内焊缝差在哪
| 对比项 | 厂内焊接 | 现场焊接 |
|---|---|---|
| 作业姿态 | 可翻转、多为平焊 | 固定不动,横焊立焊多 |
| 环境 | 温湿度可控、无风 | 受风、雨、低温影响 |
| 工装 | 有胎架和定位工装 | 靠临时支撑和手拉葫芦对位 |
| 检验条件 | 设备齐全 | 便携设备为主 |
| 补涂条件 | 可整体处理 | 局部处理,容易漏 |
差距客观存在,但可以通过工艺措施补上。主要的四条措施是:搭防风棚、焊前预热去湿、用持证焊工、焊后打磨补涂。风是最难对付的——气体保护焊在风大的时候保护气被吹散,焊缝会出气孔,所以防风措施不能省。
二、四个检查点
检查点一:焊前准备
- 坡口与清理:坡口形式按板厚确定,坡口内外两侧 20 到 30 毫米范围内的锈、油、水、漆要清干净,露出金属光泽。
- 预热:板厚较大或环境温度低时要预热。北方冬季施工,这一条不做焊缝很容易开裂。
- 对位与点固:用临时支撑和工装把分件固定到位,点固焊的长度和间距要够,防止焊接过程中变形跑位。
- 焊材匹配:焊丝焊条与母材匹配,焊材要烘干、在有效期内。不锈钢与碳钢混用时焊材选错会直接导致焊缝锈蚀。
检查点二:焊缝外观
| 检查项 | 合格标准(常规要求) | 常见不合格表现 |
|---|---|---|
| 余高 | 与母材平顺过渡,不超标 | 堆得太高,打磨量大且易夹渣 |
| 咬边 | 不允许明显咬边 | 母材边缘被咬出凹槽,截面削弱 |
| 气孔 | 外露表面不允许密集气孔 | 防风没做好、焊材受潮 |
| 夹渣与未熔合 | 不允许 | 层间清理不干净、电流偏小 |
| 飞溅 | 清理干净 | 残留飞溅日后成为锈蚀起点 |
| 焊瘤与凹陷 | 不允许 | 运条不稳、收弧不当 |
检查点三:尺寸与变形
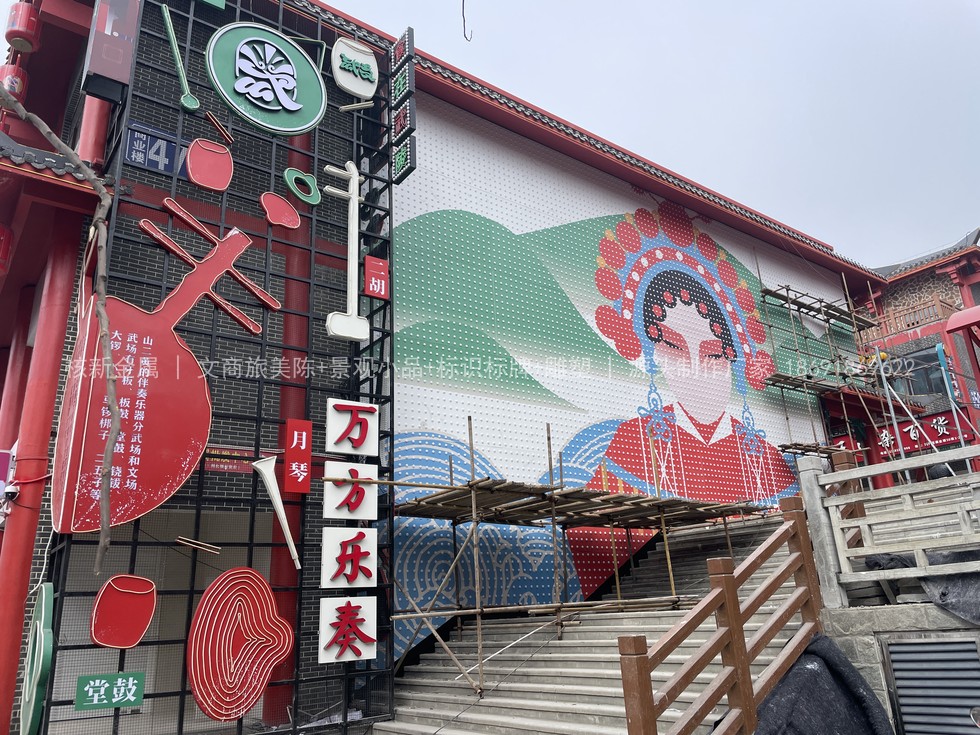
- 整体尺寸:焊完复核总长、总高、对角线,误差控制在设计允许范围内。大型构件焊接后收缩是必然的,深化时要预留收缩量。
- 垂直度与平整度:立面板面用靠尺和线坠查,扭曲超差会影响后续面板安装和拼缝均匀度。
- 分件拼缝:外露的装饰性拼缝宽度要均匀,与设计一致。造型转折处的分件位置如果选在正面视线内,拼缝会很明显。
- 对称构件:左右对称的造型要一起复核,避免两侧不在同一标高或角度上。
检查点四:内部缺陷与防腐补涂
- 无损检测:主要受力焊缝按设计要求做超声检测;表面开口缺陷可用磁粉或渗透检测检出。检测比例和合格等级在深化阶段写进技术文件,不要现场临时决定。
- 打磨:外露焊缝打磨到与母材平顺过渡,飞溅和氧化皮全部清除。
- 补涂:这是现场最容易漏的一步。打磨后要按原涂层体系逐层补涂,不能只刷一层面漆。镀锌构件现场焊接后,焊缝区域要用富锌涂料修补。
- 记录:焊缝编号、位置图、检查记录、检测报告、整改闭环,一并归档。
三、分件位置怎么定,直接影响焊缝质量
- 避开正面视线:分件缝放在造型背面、侧面或转折阴角处,正面看不到拼缝。
- 避开主要受力截面:不要在弯矩最大的位置分件。悬挑构件的分件点要往内移,让焊缝承受的弯矩尽量小。
- 考虑运输与吊装:分件尺寸要同时满足车辆运输限制和现场吊装能力,还要留出焊工操作空间——贴墙太近焊不了。
- 数量尽量少:每多一道现场焊缝,就多一个质量风险点和后期维护点。能整件出厂的尽量整件。
核新金属在深化阶段就出分件图和焊缝编号图,分件位置、坡口形式、焊接顺序、检测要求一次定完,厂内预组装确认对位后再拆件发运,减少现场返工。
常见问题
为什么要分件出厂?整体做不行吗?
受运输限制。超高、超宽构件无法上路,大型美陈和雕塑必须按运输尺寸分件,到现场再拼装焊接。分件位置一般选在造型的转折处或隐蔽面,避开正面视线和主要受力截面。
现场焊缝和厂内焊缝质量能一样吗?
条件不如厂内,但可以通过工艺控制做到同等水平。关键是:焊前预热与清理、防风棚和防潮措施、持证焊工、焊后打磨与补涂。现场最难控制的是风和湿度,这两个管住了质量就有保障。
焊缝一定要做无损检测吗?
按部位分。主要受力焊缝按设计要求做超声或射线检测;一般装饰性角焊缝以外观检查和尺寸检查为主,必要时做磁粉或渗透检测。检测比例和合格等级在深化阶段就要写清楚。
焊缝为什么要打磨?不磨行不行?
外露焊缝必须打磨。不打磨的焊道表面粗糙、有飞溅和氧化皮,涂层附着力差,是最先从这里开始锈的位置。打磨到与母材平顺过渡,再做与整体一致的防腐处理。
验收时要留哪些记录?
焊工证书与焊接工艺评定、焊缝编号与位置图、外观检查记录、无损检测报告(如要求)、防腐补涂记录、整改闭环记录。有编号和位置图,后期哪道焊缝出问题能直接对应回去。
景区美陈、大型雕塑、景观小品的深化设计、分件制作、现场拼装焊接与验收,核新金属承接。宝鸡自有26694㎡厂区,分件图和焊缝编号图在深化阶段出具,厂内预组装确认对位后拆件发运,现场按四个检查点逐项验并留归档记录。全国项目均可承接,支持来图报价与现场勘查,联系电话 18691869622。常规项目整体质保 2 年,全国项目接到反馈 48 小时内响应,可安排上门复检。
相关阅读:景区仿古演绎舞台金属仿古工艺做法、秦岭野生动物园雕塑美陈标识制作安装案例。
核新金属,宝鸡 26694㎡ 自有厂区(附土地证),万瓦级激光切割与钣金、焊接、喷涂全流程自制。标识标牌、文商旅美陈、景观小品、雕塑,全国项目均可承接,支持来图报价与现场勘查。
咨询与报价电话 18691869622。
来图报价、现场勘查、售后复检,统一联系 18691869622。